16.11.2026 von Viktor Siebert
Okuma MIV04A-1-B5: Achse vibriert ohne Alarm – Praxisbeispiel
Die Achse fährt, der Motor vibriert, doch die CNC zeigt keinen Alarm. Dieses Fehlerbild sollte man ernst nehmen. Ein fehlender Alarm bedeutet nicht automatisch, dass der Antrieb korrekt arbeitet. Am Beispiel des Okuma MIV04A-1-B5 mit der Referenz 1006-2314 erklären wir, wie sich sporadische Vibrationen systematisch eingrenzen lassen.
Praxisbeispiel: Der folgende Ablauf ist ein beispielhaftes Diagnoseszenario auf Grundlage bekannter Fehlerbilder der MIV-Serie. Er ist keine Kundenstimme und kein Reparaturbericht zum abgebildeten Einzelgerät.
Das Fehlerbild: Vibrationen erst während der Bewegung
Im Beispiel meldet der Betreiber einen unruhigen Lauf einer Achse. Bei der ersten kurzen Prüfung lässt sich die Störung nicht reproduzieren. Er entscheidet sich zunächst gegen weitere Arbeiten. Nachdem die Achse im Maschinenbetrieb wiederholt vibriert, wird der Antrieb erneut zur Untersuchung eingesendet.
Jetzt sind die Begleitumstände entscheidend: Tritt das Rütteln bei langsamem Vorschub oder beim Beschleunigen auf? In beiden Fahrtrichtungen? Erst nach längerer Laufzeit? Nur an einer bestimmten Achsposition? Diese Beobachtungen bestimmen, wie die erneute Prüfung aufgebaut wird.
Warum kann die CNC dabei ohne Alarm bleiben?
Eine Alarmüberwachung erkennt bestimmte Fehlerzustände. Sie beurteilt nicht jedes Geräusch und jede Unregelmäßigkeit im Lauf. Ein Antrieb kann daher auffällig arbeiten, ohne dass gleichzeitig eine Abschaltbedingung erkannt wird. In unserer technischen Dokumentation ist „Achse/Motor vibriert bei Bewegung, CNC zeigt keinen Alarm“ als bekanntes Fehlerbild der MIV-Serie hinterlegt. Dort ist bei einem anderen MIV-Modell auch ein interner Elektronikfehler als Ursache dokumentiert.
Damit ist die Elektronik eine begründete Prüfrichtung. Das Symptom allein beweist jedoch noch keinen Defekt des MIV04A-1-B5. Auch Mechanik, Motor, Leitungen und Rückmeldung gehören zur Untersuchung.
Was macht der MIV04A-1-B5?
Der Servoantrieb versorgt den zugeordneten Motor und arbeitet mit der Rückmeldung im Regelkreis der Achse zusammen. Für einen ruhigen Lauf müssen elektrische Ansteuerung und mechanisches System zusammenpassen. Deshalb reicht es bei Vibrationen nicht, nur zu prüfen, ob das Modul einschaltet.
| Merkmal | Angabe |
|---|
| Hersteller | Okuma |
| Modell | MIV04A-1-B5 |
| Referenz | 1006-2314 |
| Baugruppe | Servoantrieb / Invertermodul |
| Fehlerbild im Beispiel | Achse oder Motor vibriert bei Bewegung, ohne CNC-Alarm |
Bei einer Ersatzanfrage müssen die vollständige Ausführung und die Maschinenkonfiguration geprüft werden.
So wird die Ursache eingegrenzt
- Das Verhalten nachvollziehbar machen: Fahrtrichtung, Vorschub, Achsposition, Betriebsdauer und Belastung festhalten. Eine kurze Aufnahme aus sicherer Entfernung hilft, Geräusch und Bewegung zuzuordnen.
- Mechanik und Motor mitprüfen: Fachkräfte untersuchen unter anderem Befestigungen, Kupplung, Spiel, Schmierung und auffällige Lagergeräusche. Ein mechanisches Problem wird durch einen Elektroniktausch nicht behoben.
- Versorgung, Leitungen und Rückmeldung prüfen: Anschlüsse, Motorleitung und Rückmeldeweg werden anhand der passenden Maschinenunterlagen untersucht. Parameteränderungen sind kein sinnvoller erster Versuch, wenn ein zuvor ruhig laufendes System plötzlich vibriert.
- Die Prüfbedingungen erweitern: Mit einer passenden, sicher eingerichteten Testkonfiguration werden die gemeldeten Bewegungsabläufe sowie unterschiedliche Betriebszustände untersucht. Ein kurzer Einschaltversuch reicht für einen sporadischen Fehler häufig nicht aus.
Beispielhafter Befund und Reparaturweg
Im hier beschriebenen Szenario tritt die Vibration erst bei der erweiterten Prüfung wieder auf. Vergleichsprüfungen mit einer nachweislich geeigneten Testkonfiguration grenzen die Ursache auf die Antriebselektronik ein. Der betroffene Bereich wird instand gesetzt und der Antrieb anschließend erneut geprüft.
Entscheidend für die Abschlussprüfung ist der Vergleich unter den Bedingungen, bei denen die Störung zuvor auftrat: Bleibt der Lauf bei wiederholten Bewegungen ruhig? Zeigt sich das Verhalten auch nach Erwärmung nicht mehr? Ein alarmfreies Einschalten allein wäre dafür kein ausreichendes Prüfergebnis. Nach dem Wiedereinbau muss außerdem das Zusammenspiel an der Maschine kontrolliert werden.
Was kann der Kunde selbst beitragen?
- Bei neu auftretenden oder starken Vibrationen den Betrieb sicher unterbrechen und die Instandhaltung hinzuziehen.
- Betroffene Achse, Bewegungsrichtung, Vorschub, Laufzeit und Auftreten im kalten oder warmen Zustand notieren.
- Auch „kein Alarm“ ausdrücklich dokumentieren. Falls später eine Meldung erscheint, die vollständige Anzeige vor einem Reset fotografieren.
- Festhalten, ob unmittelbar zuvor ein Crash, eine Wartung, ein Motorwechsel oder eine Parameteränderung stattgefunden hat.
- Keine Parameter auf Verdacht verstellen und keine Steckverbindungen bei eingeschalteter Anlage lösen.
Vorbeugung: Veränderungen früh erkennen
Kontrollieren Sie zugängliche Filter und äußere Luftwege nach dem Wartungsplan der Maschine. Achten Sie auf veränderte Lüfter- und Laufgeräusche. Halten Sie die vorgeschriebenen Schmier- und Wartungsintervalle der Achsmechanik ein und melden Sie neue Rattermarken oder einen zunehmend unruhigen Lauf frühzeitig. Arbeiten im Schaltschrank, am Antrieb und an elektrischen Anschlüssen gehören in die Hände qualifizierter Fachkräfte.
Diese Maßnahmen erleichtern die Früherkennung und reduzieren vermeidbare Belastungen. Sie garantieren nicht, dass ein interner Elektronikfehler verhindert wird.
Quellen und fachliche Grundlage
Das konkrete Fehlerbild ohne CNC-Alarm stammt aus der internen technischen Dokumentation von industrypart zur Okuma-MIV-Serie. Es ist kein Nachweis eines identischen Defekts am abgebildeten Gerät. Allgemeine Hinweise zu mechanischen Resonanzen und Prüfbereichen finden sich auch in Herstellerunterlagen zu Servosystemen; Einstellwerte anderer Baureihen dürfen nicht auf dieses Gerät übertragen werden.
Okuma zur vorbeugenden Filterwartung: https://www.okuma.com/blog/tip-let-your-machine-tool-breathe
Okuma zu Schwingungen und angepasster Servoregelung: https://www.okuma.co.jp/english/solution_technology/servo-navi/. Dies beschreibt neuere Funktionen und ist keine Zusage ihrer Verfügbarkeit an einer Maschine mit MIV04A-1-B5.
Diagnose und Reparatur bei industrypart
Ihre Okuma-Achse vibriert, obwohl kein Alarm angezeigt wird? Senden Sie uns Modellbezeichnung, Typenschildfoto und eine genaue Beschreibung des Verhaltens. Damit können wir die passende Prüfung vorbereiten und den Umfang einer Reparatur mit Ihnen abstimmen.
Video: Achse vibriert ohne CNC-Alarm
Das Video erklärt den beispielhaften Diagnoseweg, sinnvolle Beobachtungen und vorbeugende Maßnahmen. Die gekennzeichnete Originalaufnahme zeigt eine Geräteprüfung und belegt nicht den geschilderten Reparaturverlauf.
Gerätebilder zum Praxisbeispiel
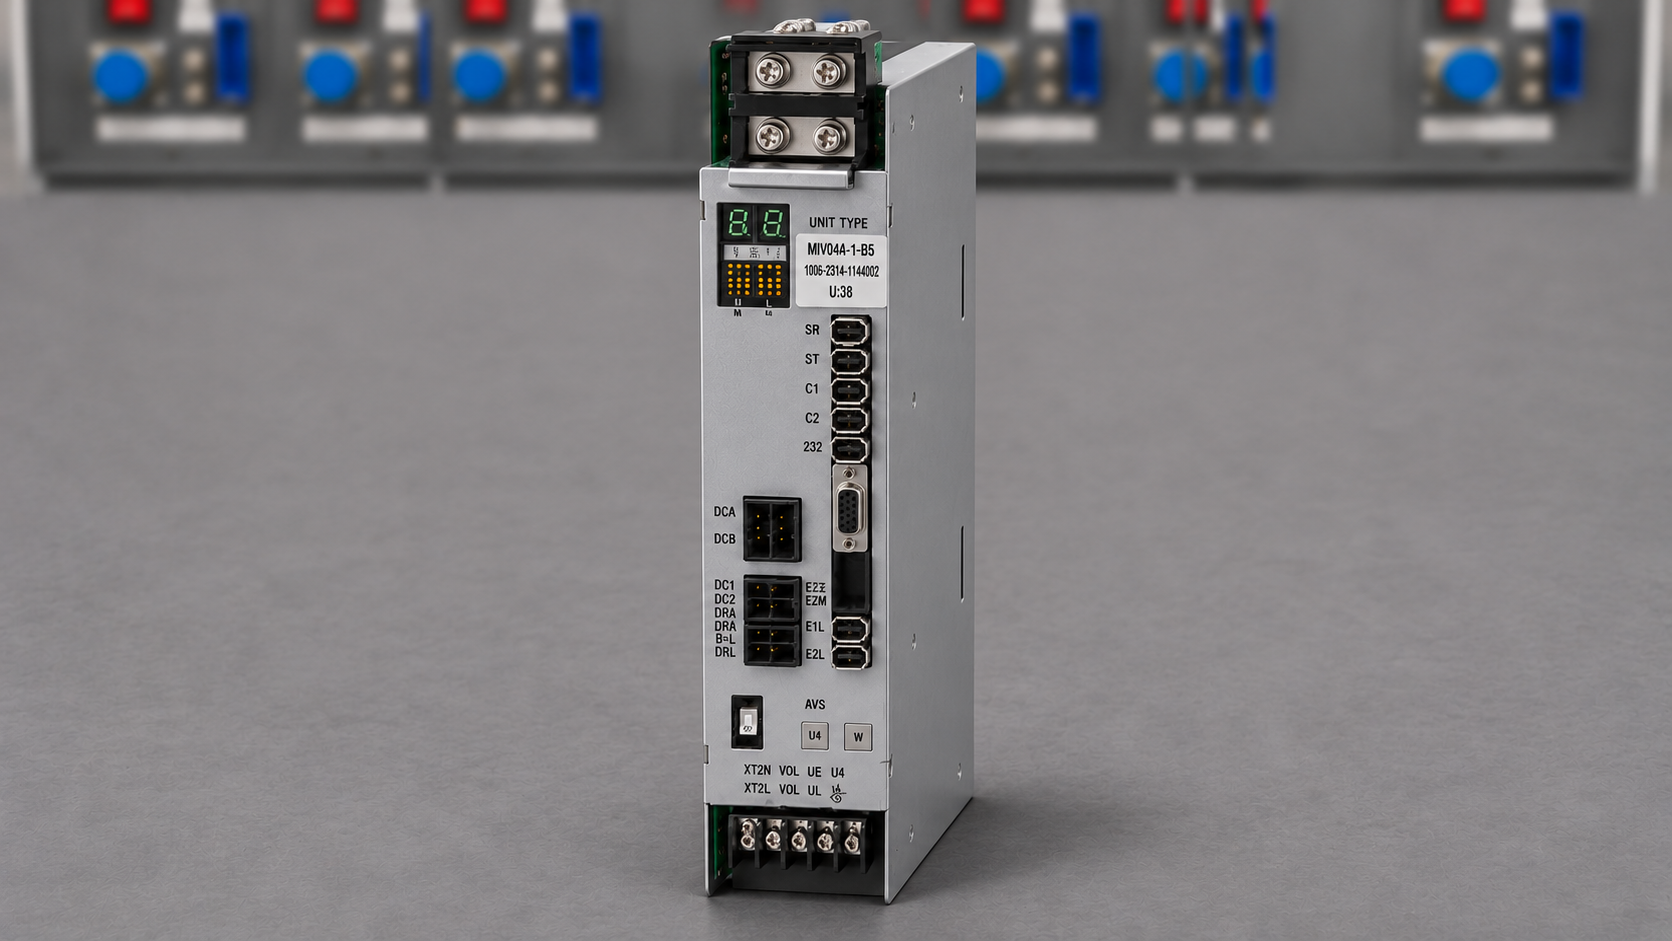 Okuma MIV04A-1-B5 in stehender Ansicht am industrypart-Prüfplatz.
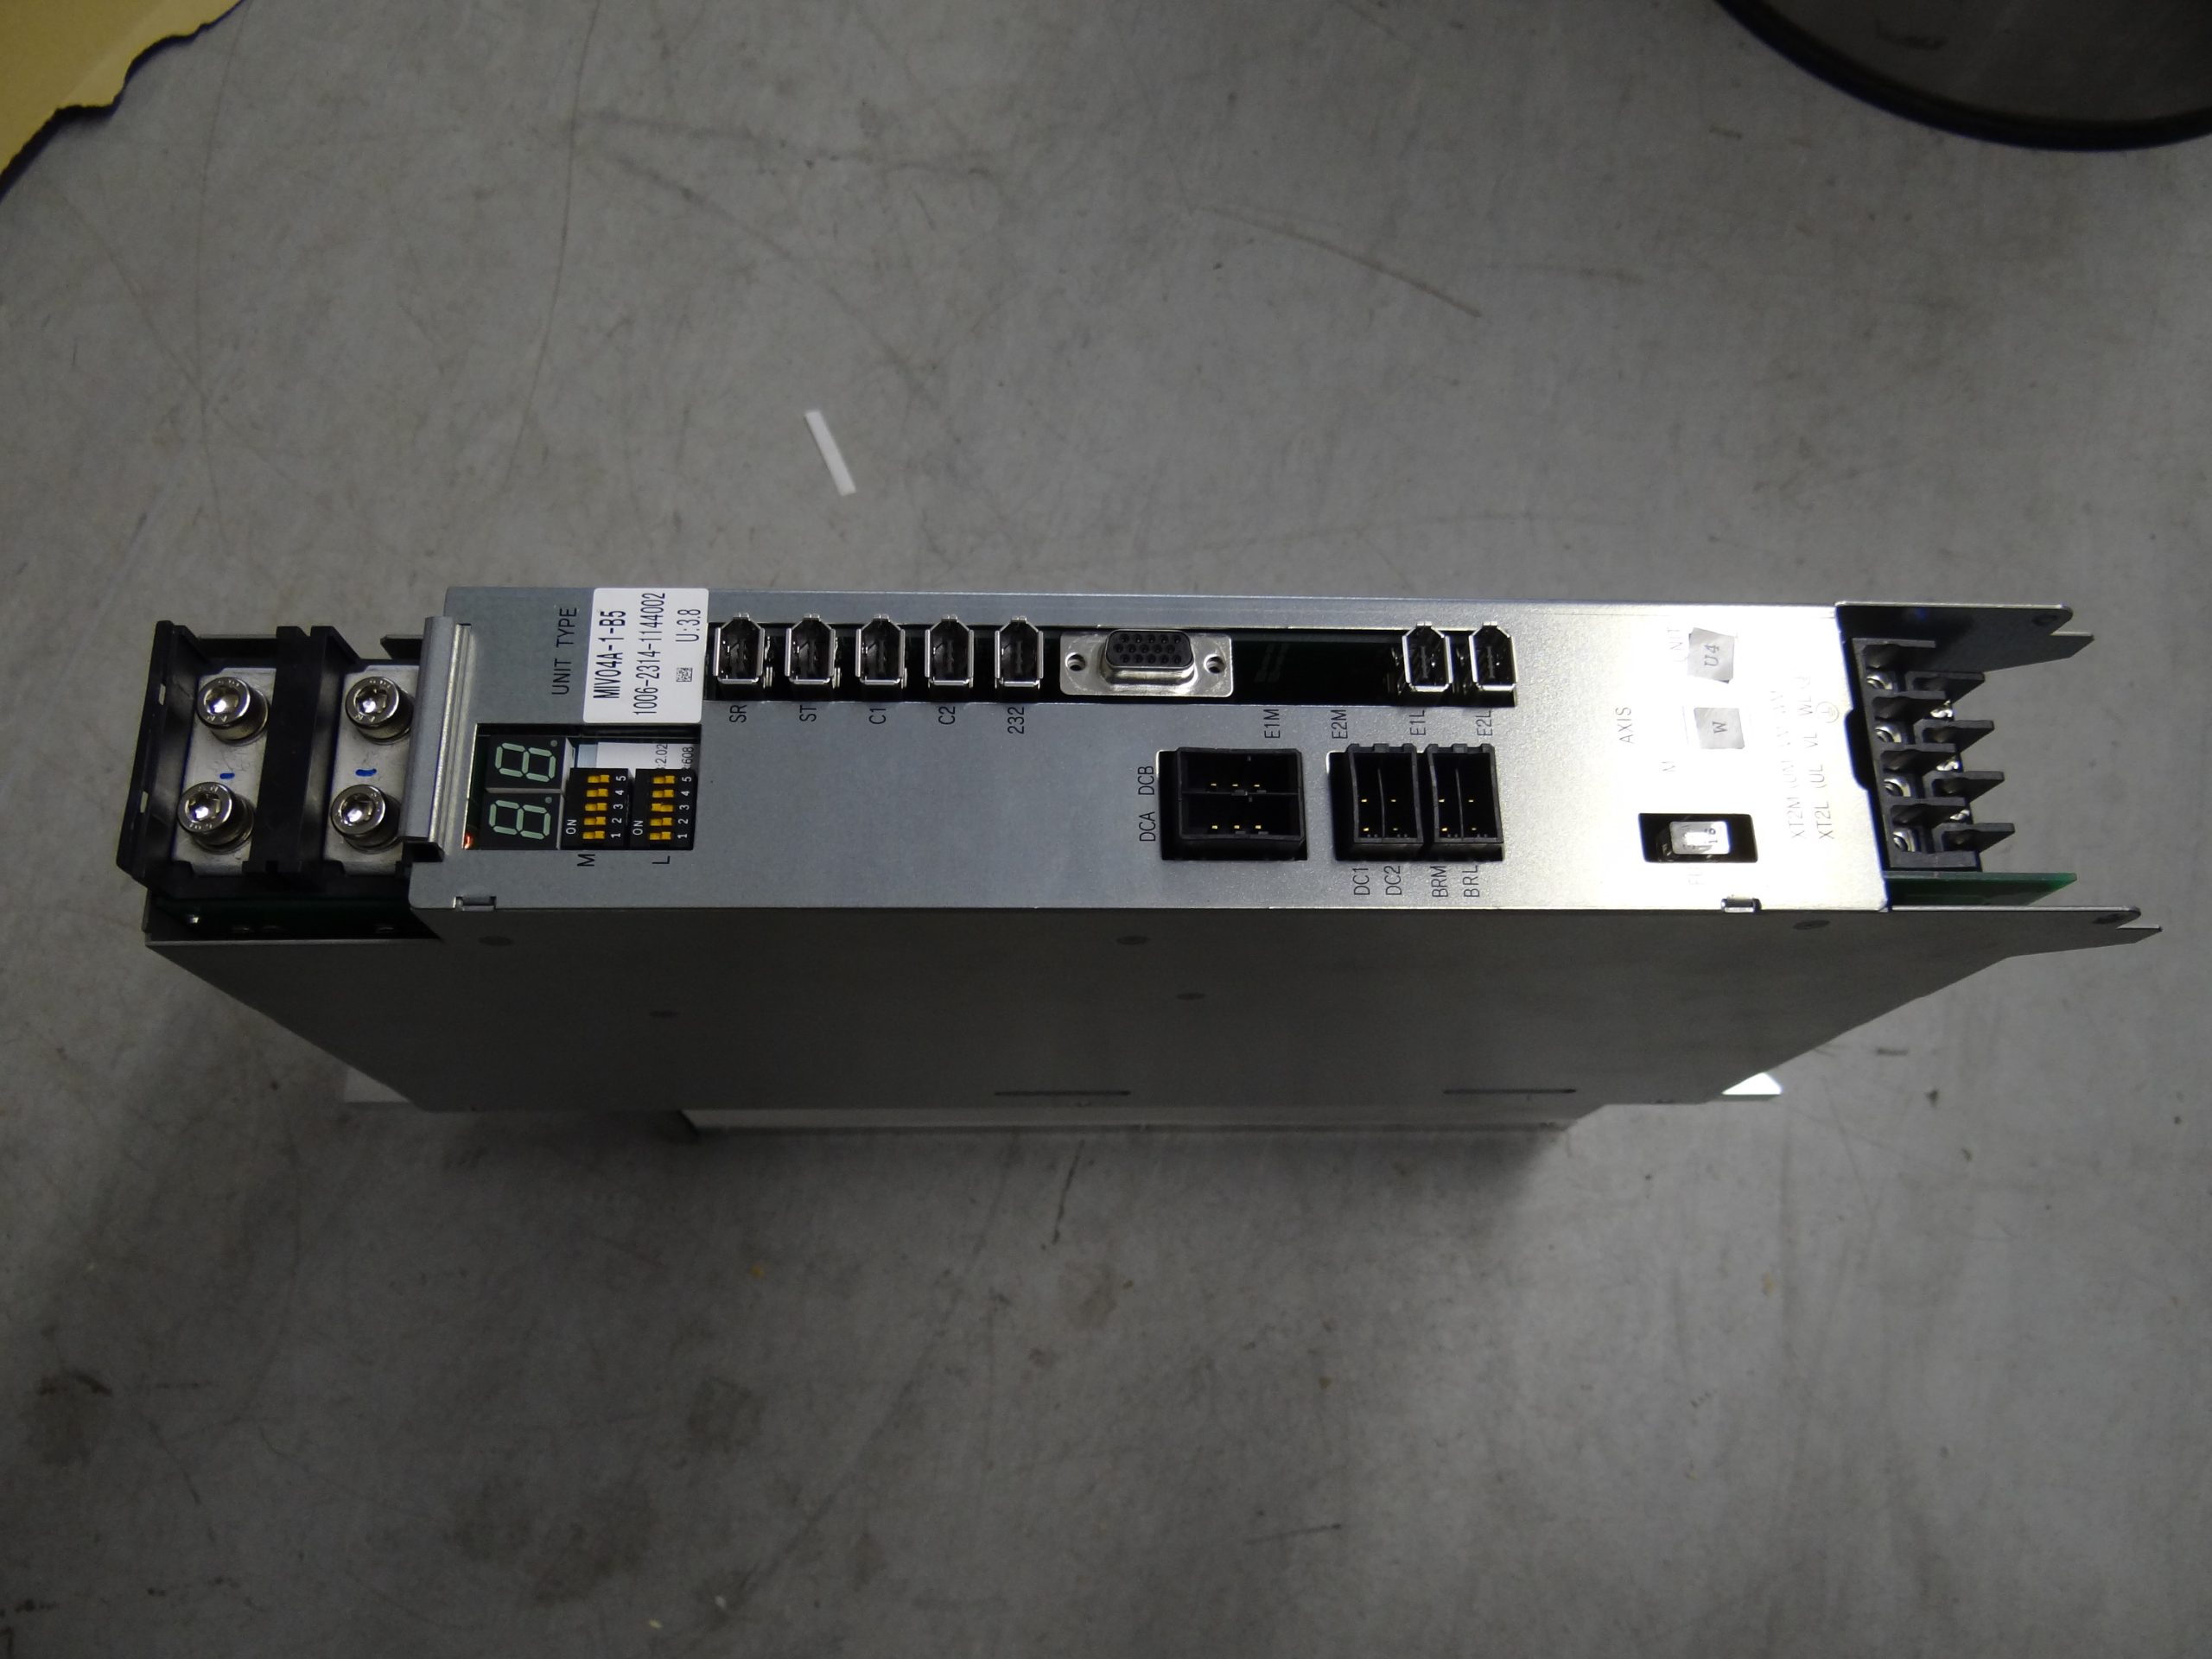 Okuma MIV04A-1-B5 bei Eingang, auf der ursprünglichen Unterlage.
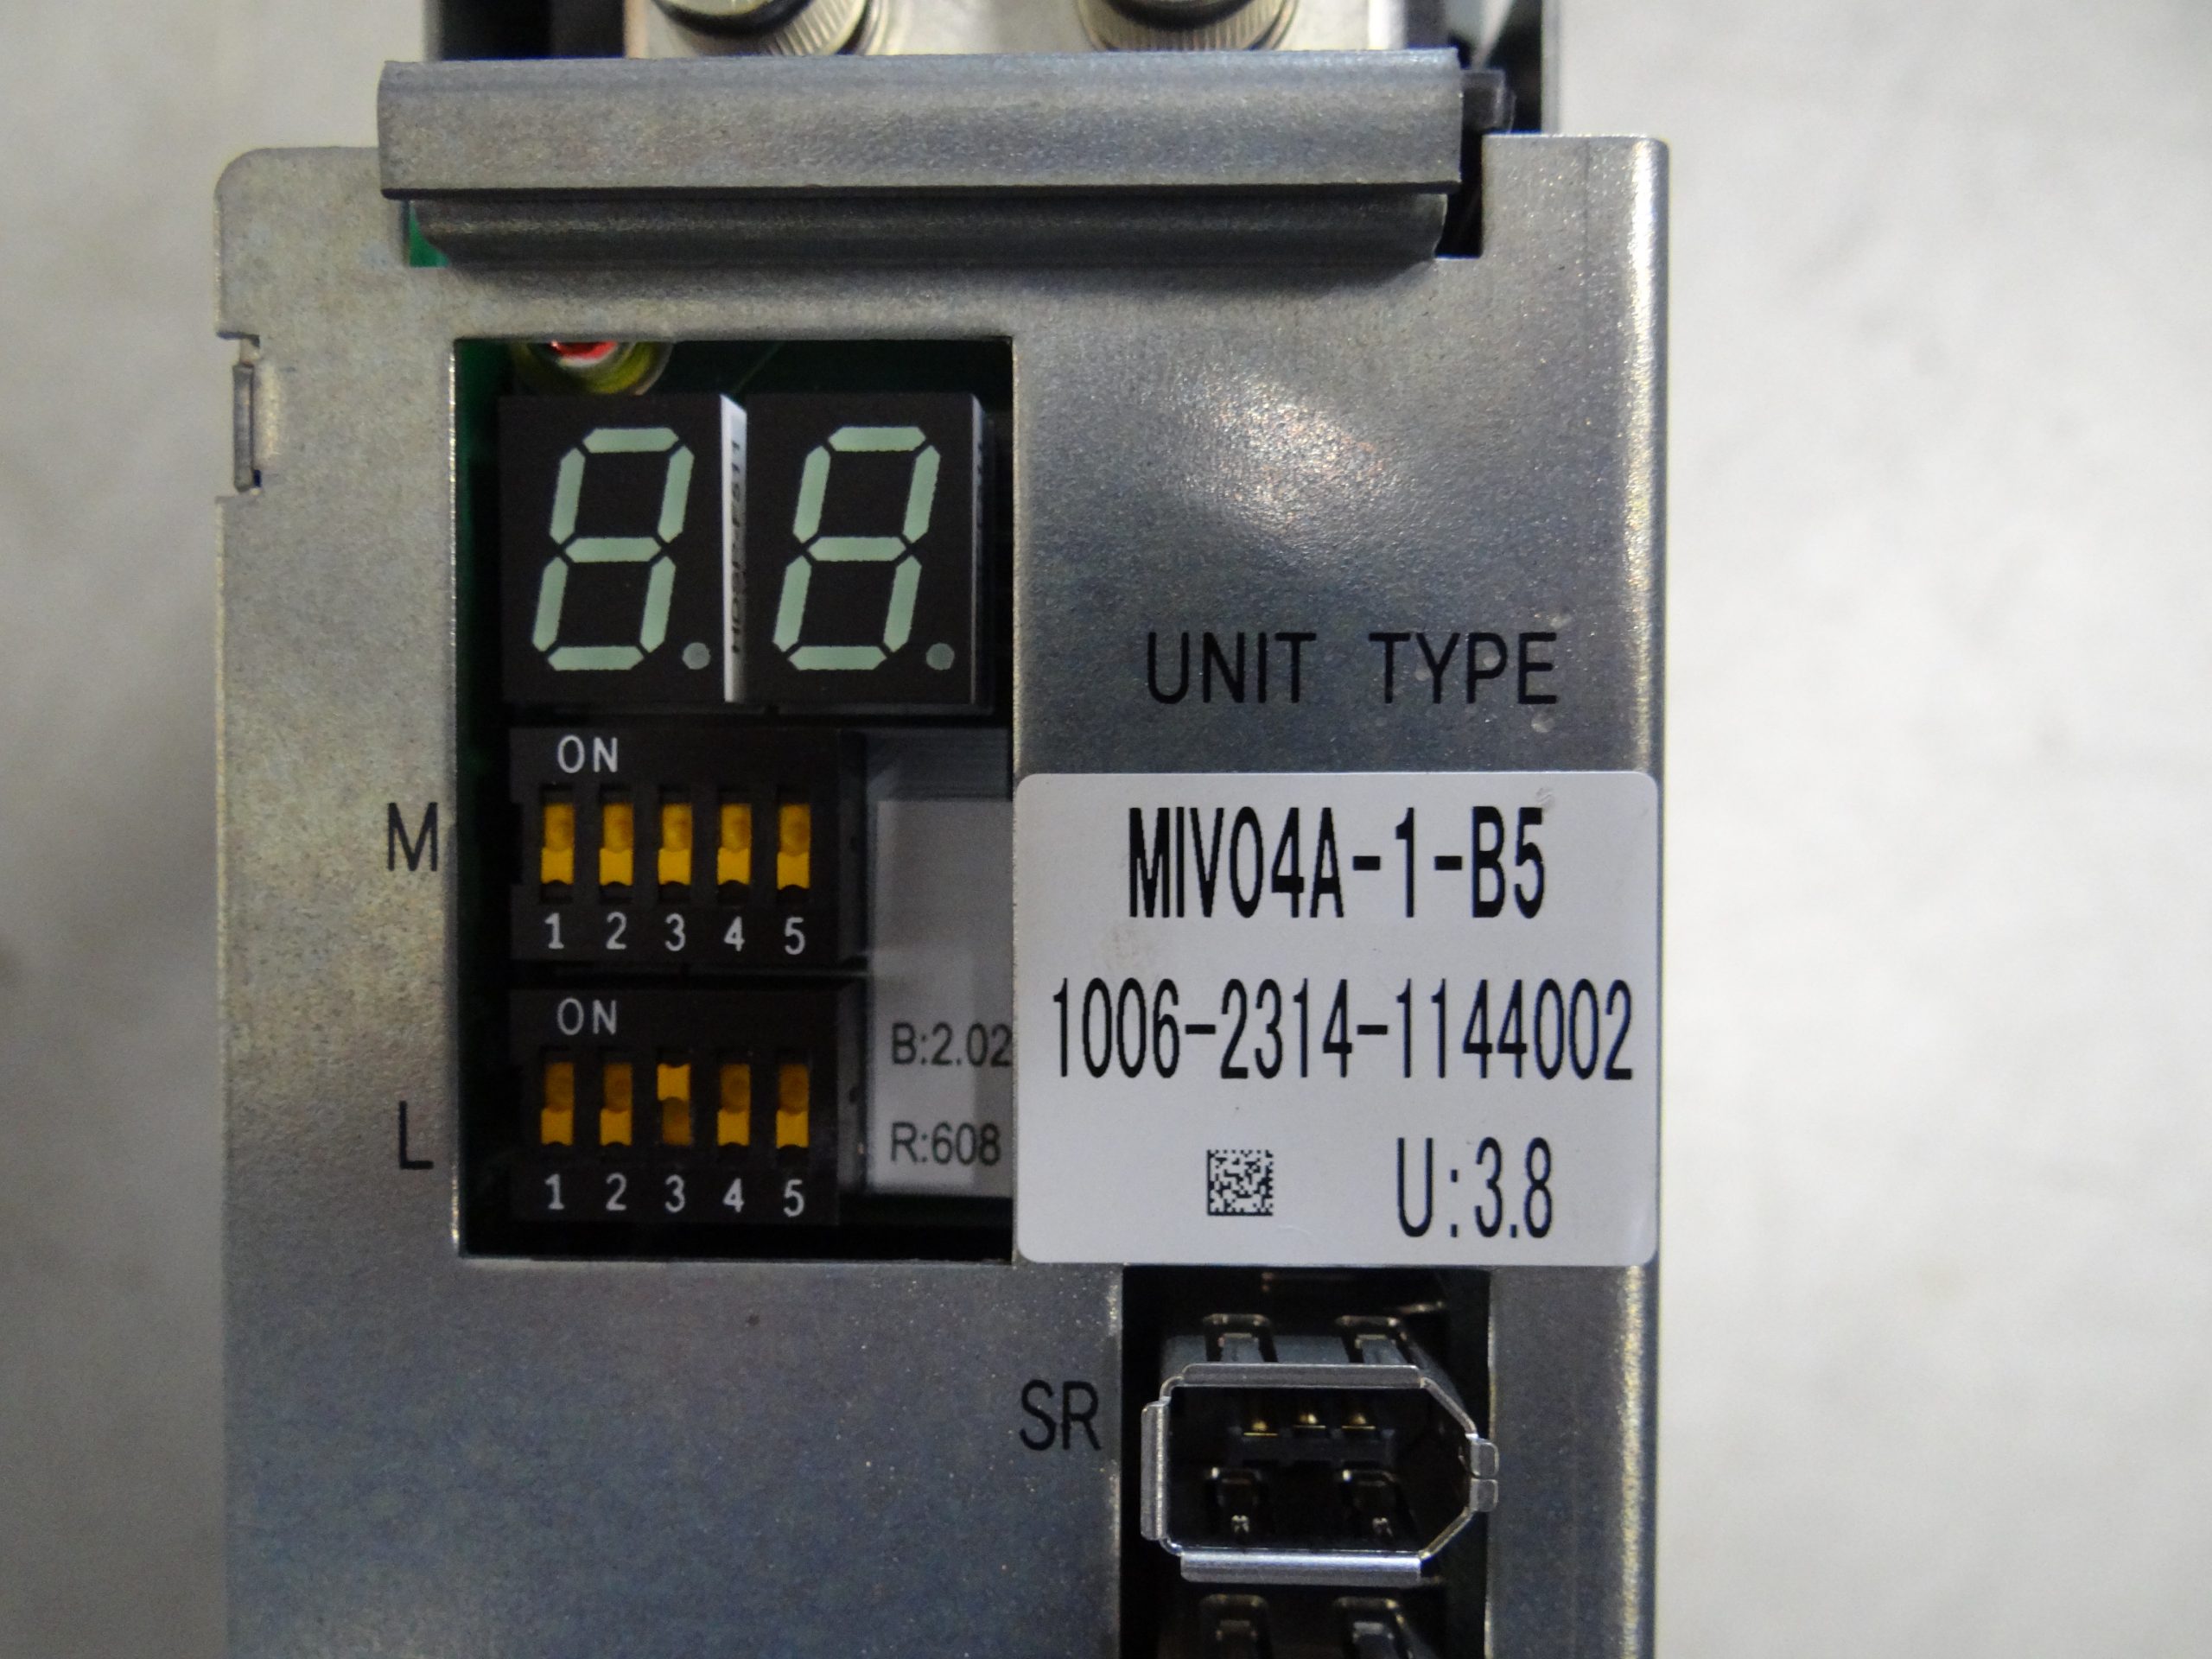 Originales Typenschild mit Modell und Referenz 1006-2314.
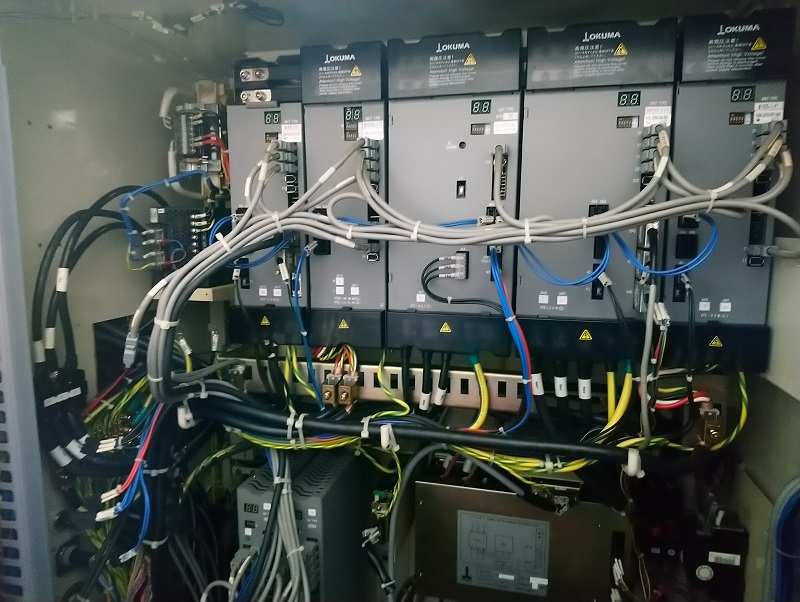 Dokumentierte Einbausituation aus dem Kundenauftrag.
Anfrage zum Okuma MIV04A-1-B5
Sie möchten Ihren Antrieb prüfen oder reparieren lassen? Senden Sie uns ein Foto des Typenschilds und eine Beschreibung der Störung. Hier finden Sie den passenden Shopartikel:
https://www.industrypart.com/de/products/okuma-miv04a-1-b5-or-1006-2314-servo-drive-42346.html