06.11.2026 von Viktor Siebert
Okuma MIV0405A-1-B5: Spannungsalarm, präventive Überholung und CNC-Test
Einleitung
Ein Okuma MIV0405A-1-B5 or 1006-2335 Servo Drive Unit kam von einem Kunden aus Bad Emstal in Deutschland mit einer Meldung zum Gleichstrombus in unsere Werkstatt. Im ersten CNC-Test lief das Gerät ohne Alarm. Nach der Freigabe durch den Kunden wurde es präventiv überholt und anschließend erneut an der CNC geprüft. Der Fall zeigt, weshalb die Störungsmeldung aus der Maschine, der Befund am eingeschickten Gerät und das Ergebnis nach der Überholung getrennt betrachtet werden müssen.
Kundenmeldung
Auf dem beigefügten Fehlerhinweis waren ein Alarm-A und ein MCS-Spannungsalarm am Gleichstrombus für die T-Achse vermerkt. Diese Angaben beschreiben die vom Kunden gemeldete Störung. Sie belegen für sich allein noch keinen Defekt der Leistungsendstufe des eingeschickten Moduls. Für die genaue Zuordnung sind der vollständige Alarmtext, die betroffene Achse und die Anzeigen der beteiligten Geräte wichtig.
Technische Daten
| Merkmal | Dokumentierte Angabe |
|---|
| Hersteller | Okuma |
| Gerätetyp | Servo Drive Unit |
| Modell | MIV0405A-1-B5 |
| Weitere Bezeichnung im Auftrag | 1006-2335 |
| Version laut Typenschild | U:6.0 |
| Geprüfte Achsen | 2 |
| Abschlussbefund | Beide Achsen: OK |
Funktionsbeschreibung
Die Einheit gehört zur Okuma-MIV-Antriebsfamilie. In diesem Fall wurden die beiden Achsen des Moduls an der CNC geprüft. Bei der Zuordnung eines Ersatzgeräts müssen die vollständige Modellbezeichnung und die vorhandene Ausführung berücksichtigt werden. Die Bezeichnung MIV0405A-1-B5 wird deshalb unverändert übernommen; die im Auftrag ebenfalls geführte Nummer 1006-2335 ersetzt nicht die vollständige Typangabe.
Baugruppen und Aufgaben
| Bereich | Aufgabe / dokumentierte Arbeit |
|---|
| Antriebseinheit | Präventiv überholt |
| Leistungsstufe | Ansteuerung des Motors; kein ursächlicher Defekt bestätigt |
| Anzeige | Statusanzeige; Abschlusskontrolle OK |
| Kühlung | Lüfterfunktion geprüft: OK |
| DIP-Schalter | Ursprüngliche Einstellung wiederhergestellt |
Eingangsprüfung und Diagnose
Bei der Eingangsprüfung ließ sich die Servo Drive Unit einschalten. Anschließend wurde ein Test an der CNC durchgeführt. Das Ergebnis war eindeutig dokumentiert: Die gemeldete Störung trat bei dieser Prüfung nicht auf, das Gerät lief ohne Alarm. Ein solcher Befund ist eine wichtige Grundlage für das weitere Vorgehen. Er bedeutet aber nicht, dass die zuvor gemeldete Störung an der Kundenmaschine nicht aufgetreten ist. Unterschiedliche Betriebsbedingungen können dazu führen, dass ein Fehler am Prüfplatz nicht reproduzierbar ist. Welche Bedingungen hier maßgeblich waren, wurde nicht abschließend festgestellt.
Präventive Überholung
Nach dem zunächst unauffälligen CNC-Test wurde eine Standardüberholung angeboten und vom Kunden freigegeben. Wir haben die Einheit gereinigt und präventiv überholt. Die ausgeführten Arbeiten sind im Reparaturauftrag dokumentiert. Eine bestätigte Reparatur eines ursächlichen Endstufen- oder Netzteildefekts lässt sich aus diesem Verlauf nicht ableiten. Deshalb lautet die Beschreibung dieses Falls bewusst präventive Überholung.
Fehlersuche und Alarmhinweise
Der Kundenhinweis zum Gleichstrombus wird hier nicht nachträglich in einen vermeintlich am Gerät beobachteten Alarmcode umgewandelt. Als allgemeine Herstellerinformation ist der MIV-Alarm 03 im Okuma-Handbuch als unzulässige Zwischenkreisspannung beschrieben. Das ist eine Orientierung zur Fehlersuche und kein Nachweis, dass genau dieser Code im Werkstatttest auftrat. Die nachfolgende Übersicht trennt die vorliegenden Beobachtungen von dieser Herstellerinformation.
Diagnoseübersicht
| Nachweis | Meldung / Befund | Einordnung für diesen Fall |
|---|
| Kundenhinweis | MCS-Spannungsalarm am Gleichstrombus | Gemeldete Störung; im ersten CNC-Test nicht reproduziert |
| Werkstatt | Erster CNC-Test ohne Alarm | Ursprüngliche Ursache nicht bestätigt |
| Herstellerinformation | 03: Inverter DC bus voltage error | Zwischenkreisspannung außerhalb des Bereichs; Versorgung und MIV/MPS/MPR-System prüfen |
| Abschlussprüfung | Beide Achsen: OK | Dokumentiertes Ergebnis nach der Überholung |
Abschließender Test an der CNC
Nach der Überholung folgte die erneute Prüfung an der CNC. Dabei wurden beide Achsen getestet und mit dem Ergebnis OK dokumentiert. Auch die Anzeige und die Lüfterfunktion wurden als in Ordnung vermerkt. Die DIP-Schalter wurden wieder auf die ursprüngliche Einstellung zurückgestellt. Damit liegt ein dokumentierter Abschlussbefund für das überholte Gerät vor. Eine bestimmte Testdauer, Belastung oder Drehzahl wird aus diesen Einträgen nicht abgeleitet. Das zugehörige Originalvideo zeigt den Testaufbau und den Prüflauf.
Vorbeugung und Hinweise für erneute Störungen
Für die Wartung sollten Luftwege und die Funktion der Kühlung im Blick bleiben. Bei einer erneuten Störung helfen ein Foto des vollständigen Alarmbildschirms, die Anzeigen der Antriebsmodule und eine Beschreibung des Betriebszustands. Notieren Sie insbesondere, ob die Meldung bereits beim Einschalten, beim Freigeben der Achsen oder während einer Bewegung auftritt. Solche Angaben machen einen Vergleich zwischen Maschine und Werkstattprüfung möglich. Elektrische Prüfungen gehören in die Hände qualifizierter Fachkräfte; die Sicherheits- und Entladehinweise der zur Maschine gehörenden Unterlagen sind einzuhalten.
Was dieser Reparaturfall für die Instandhaltung zeigt
Eine Störung an der Maschine und ein unauffälliger Werkstatttest schließen sich nicht aus. Entscheidend ist, die Beobachtungen sauber zu dokumentieren und daraus die nächsten Schritte abzuleiten. Für diesen Auftrag sind die Reinigung, die präventive Überholung und die abschließende Prüfung beider Achsen belegt. Ob die ursprünglich gemeldete Störung nach dem Wiedereinbau dauerhaft ausblieb, ist damit noch nicht nachgewiesen. Eine entsprechende Kundenrückmeldung liegt dieser Fallbeschreibung nicht zugrunde.
Quellen
Werkstattdokumentation: Projekt 123542, Reparaturauftrag 107204-1; Eingangs- und Ausgangsfotos, Testvideo sowie Reparatureinträge aus April und Juli 2026.
Okuma DRIVE UNIT MCS / MCSII Maintenance Manual, 4184-E-R6, 7th Edition, April 2005 (MIV0405A-1 PU: S. 6; Alarm 03: S. 30).
Video vom Test
Bilder vor und nach der Überholung
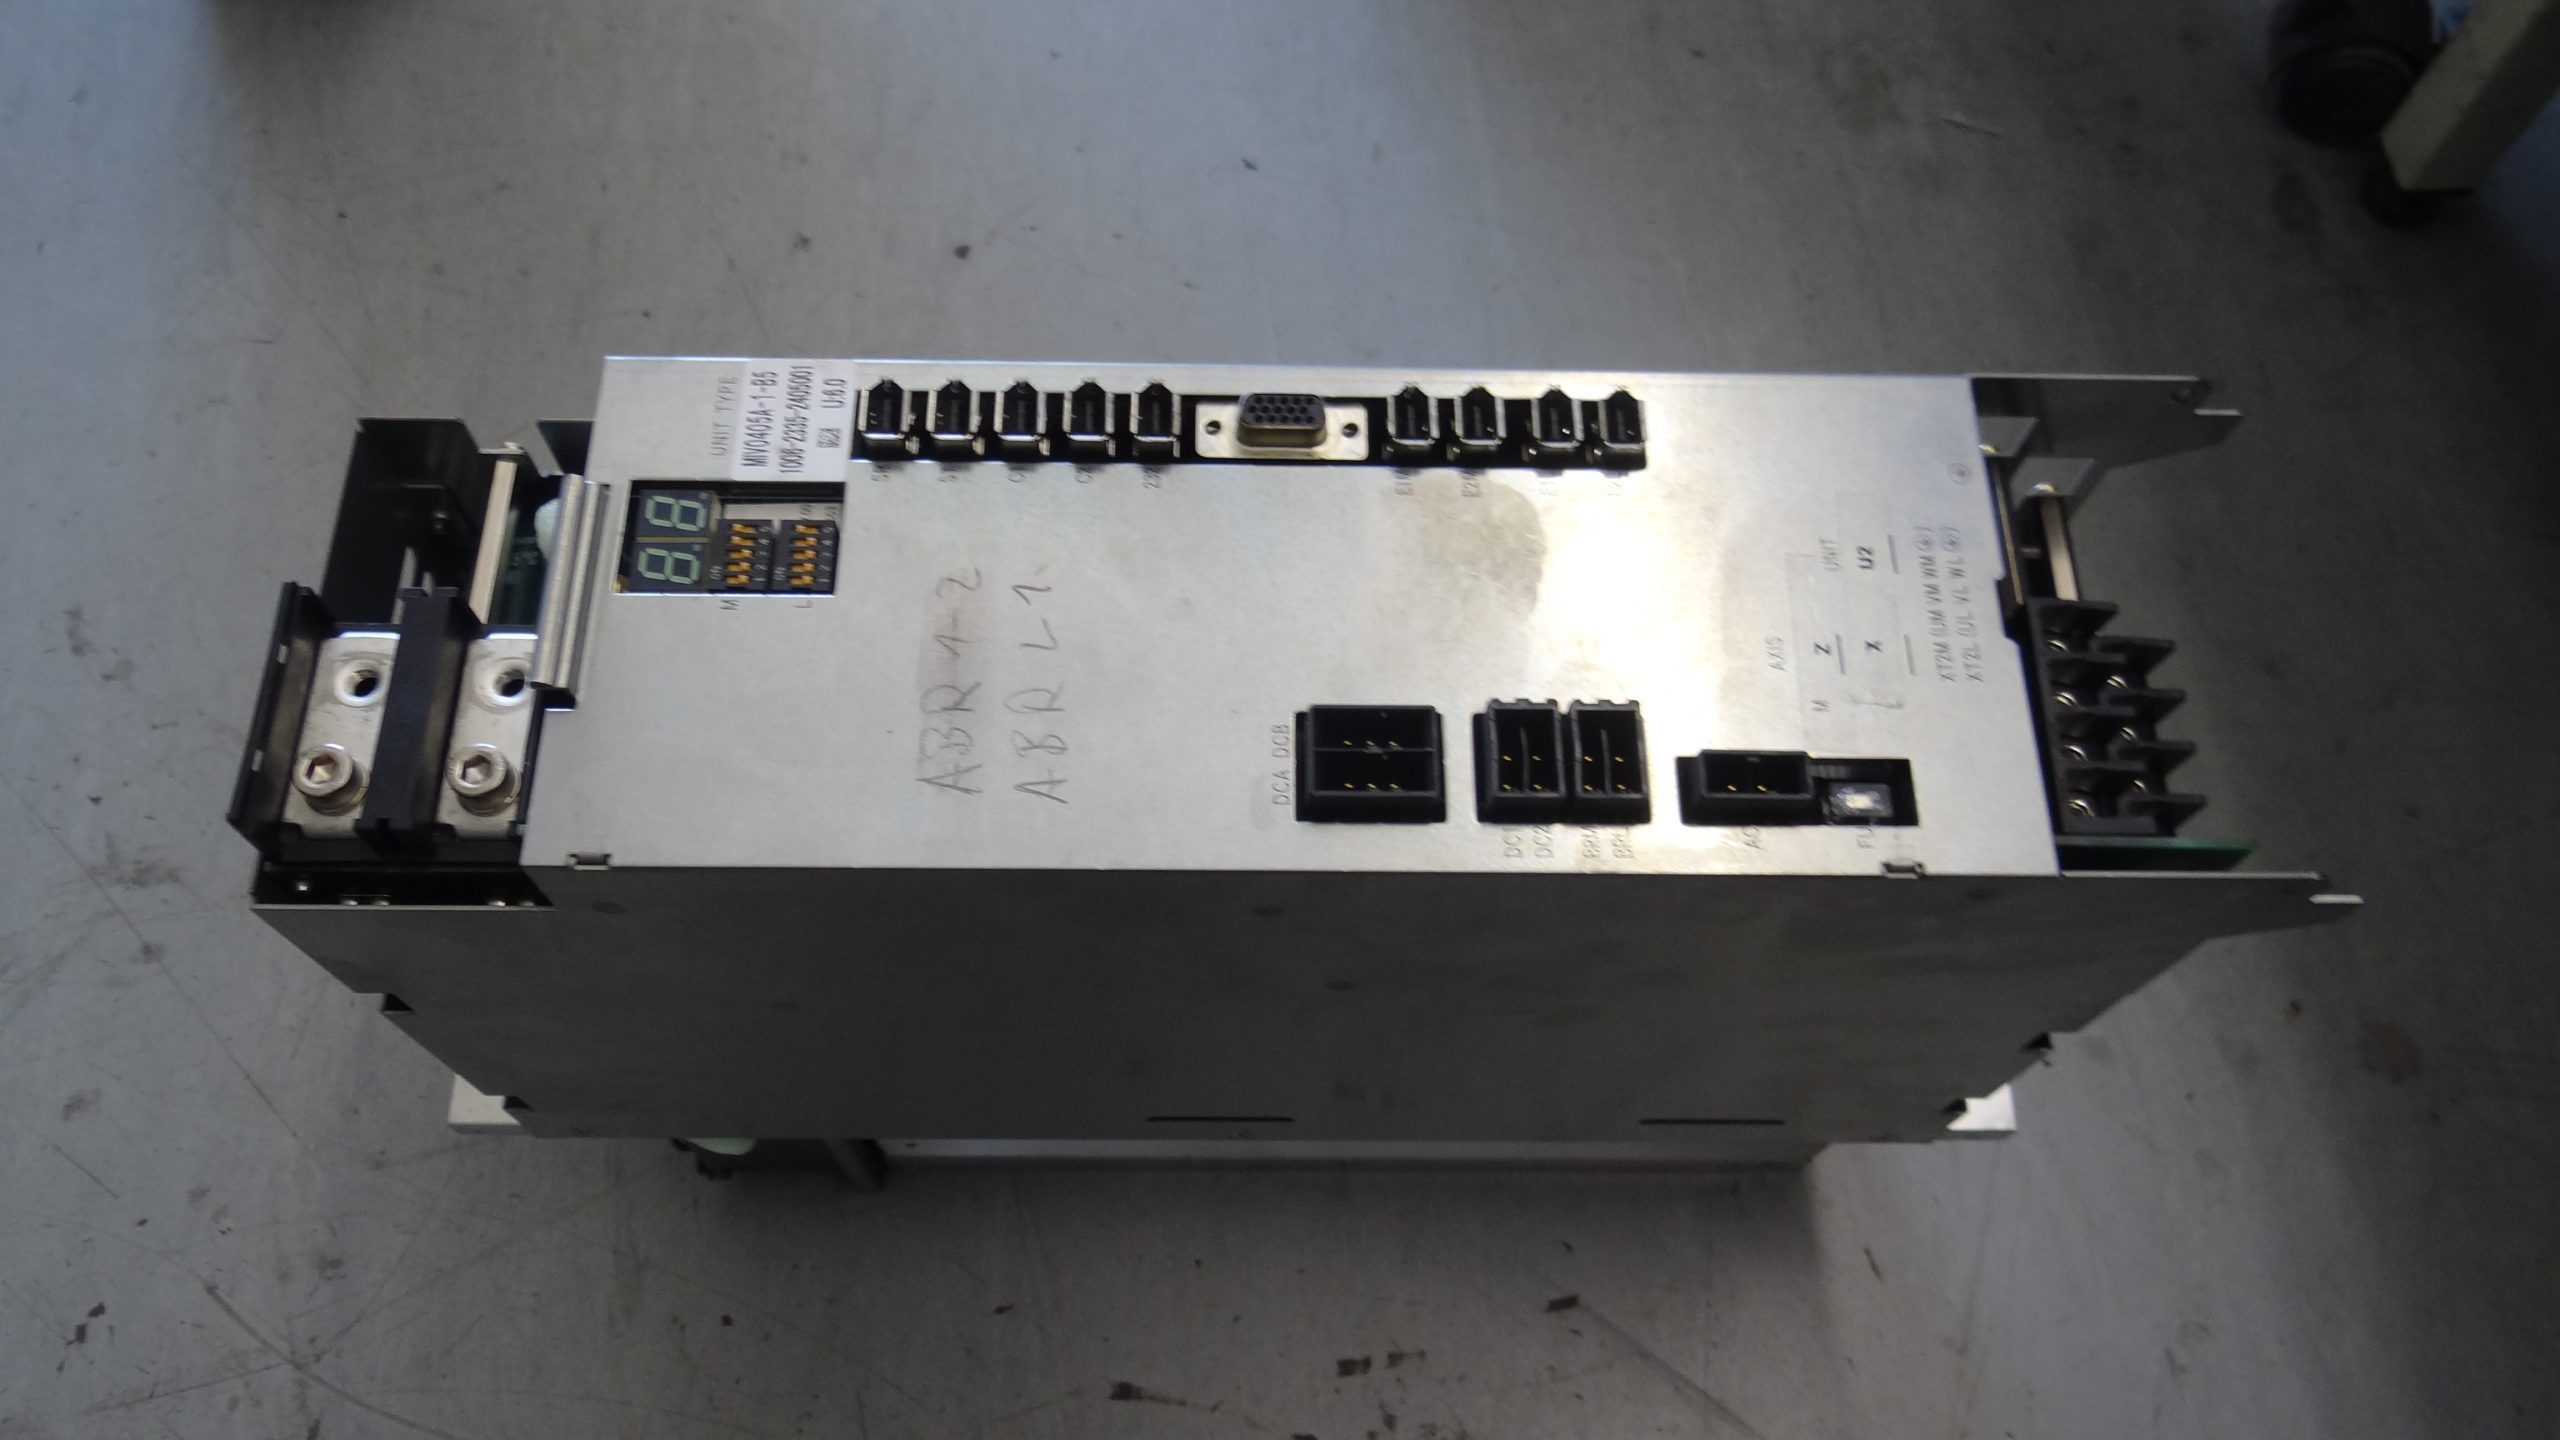 Eingangszustand
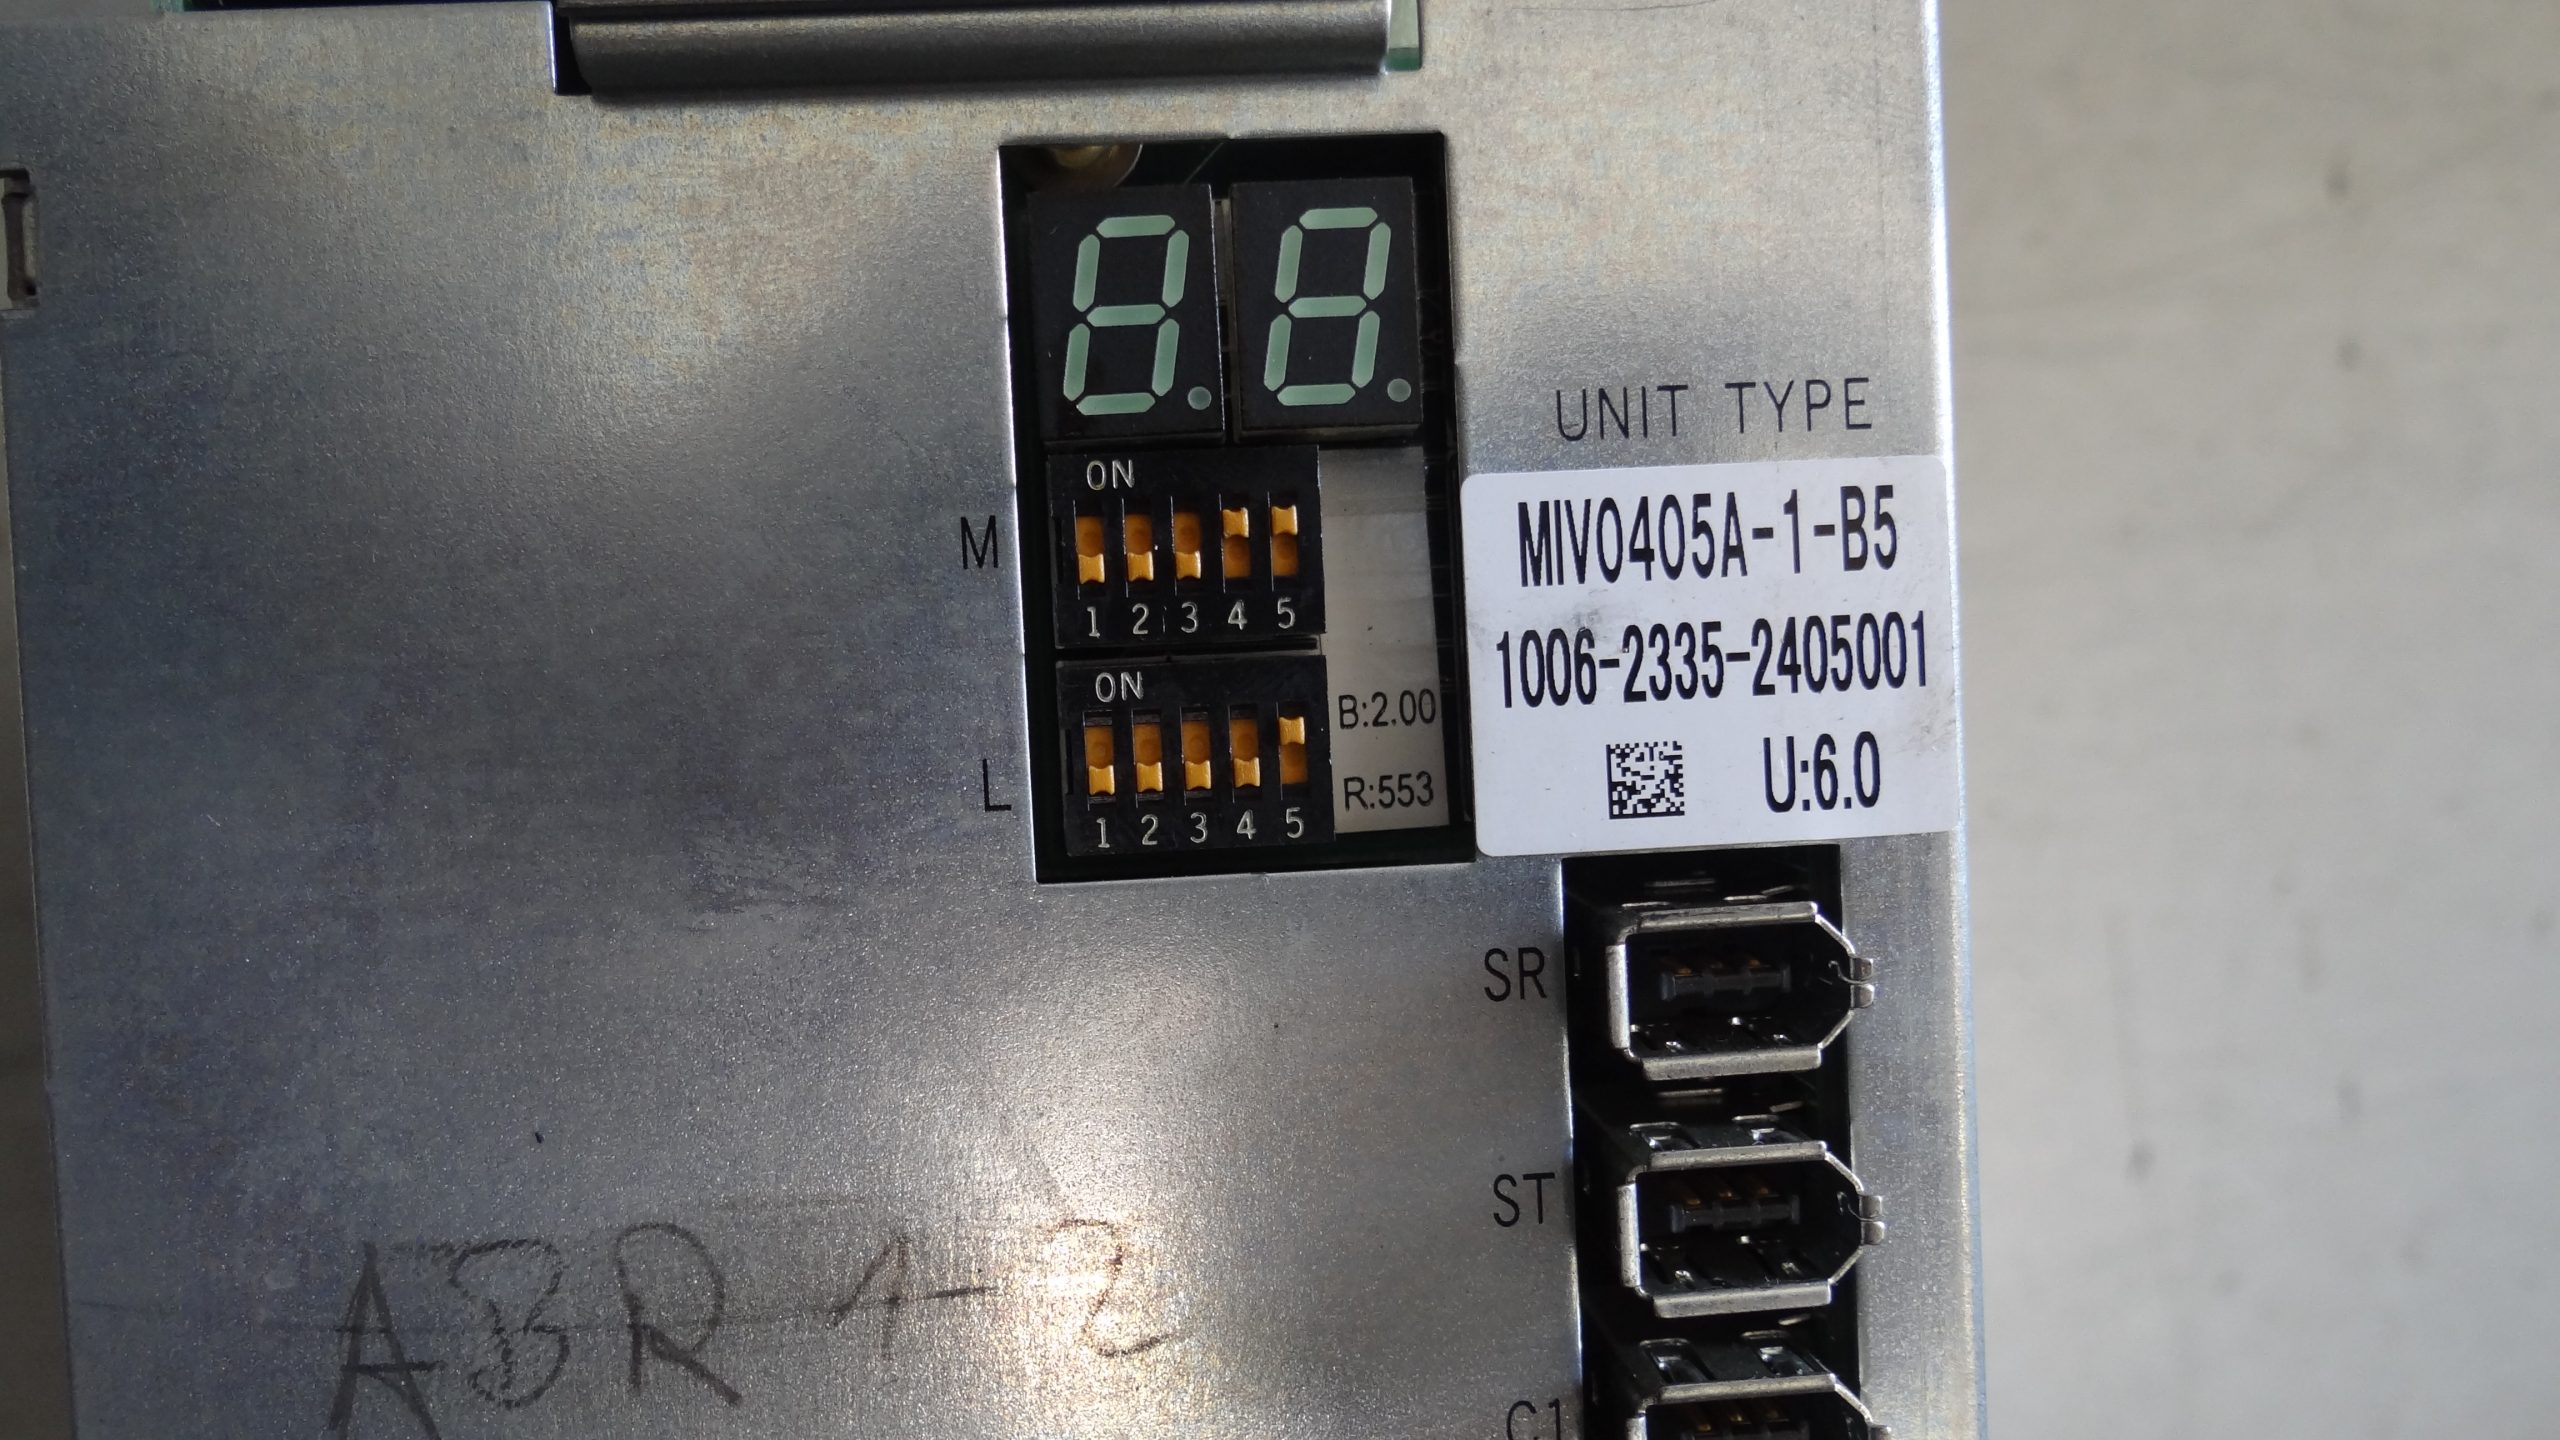 Eingangszustand – Typenschild
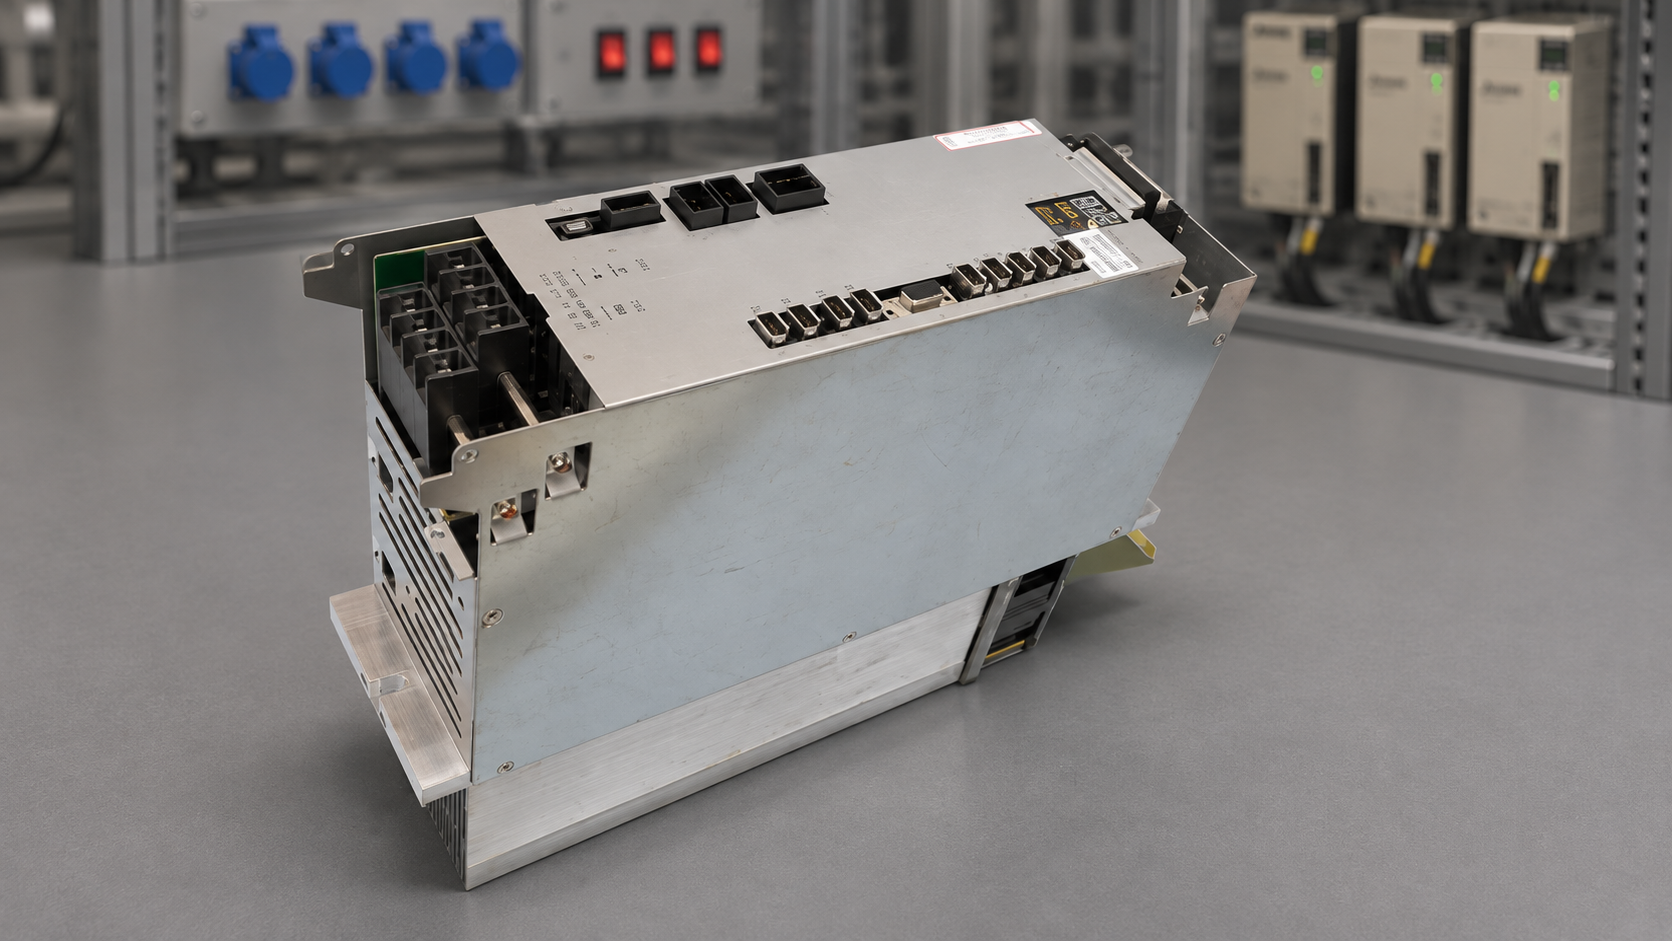 Nach der Überholung
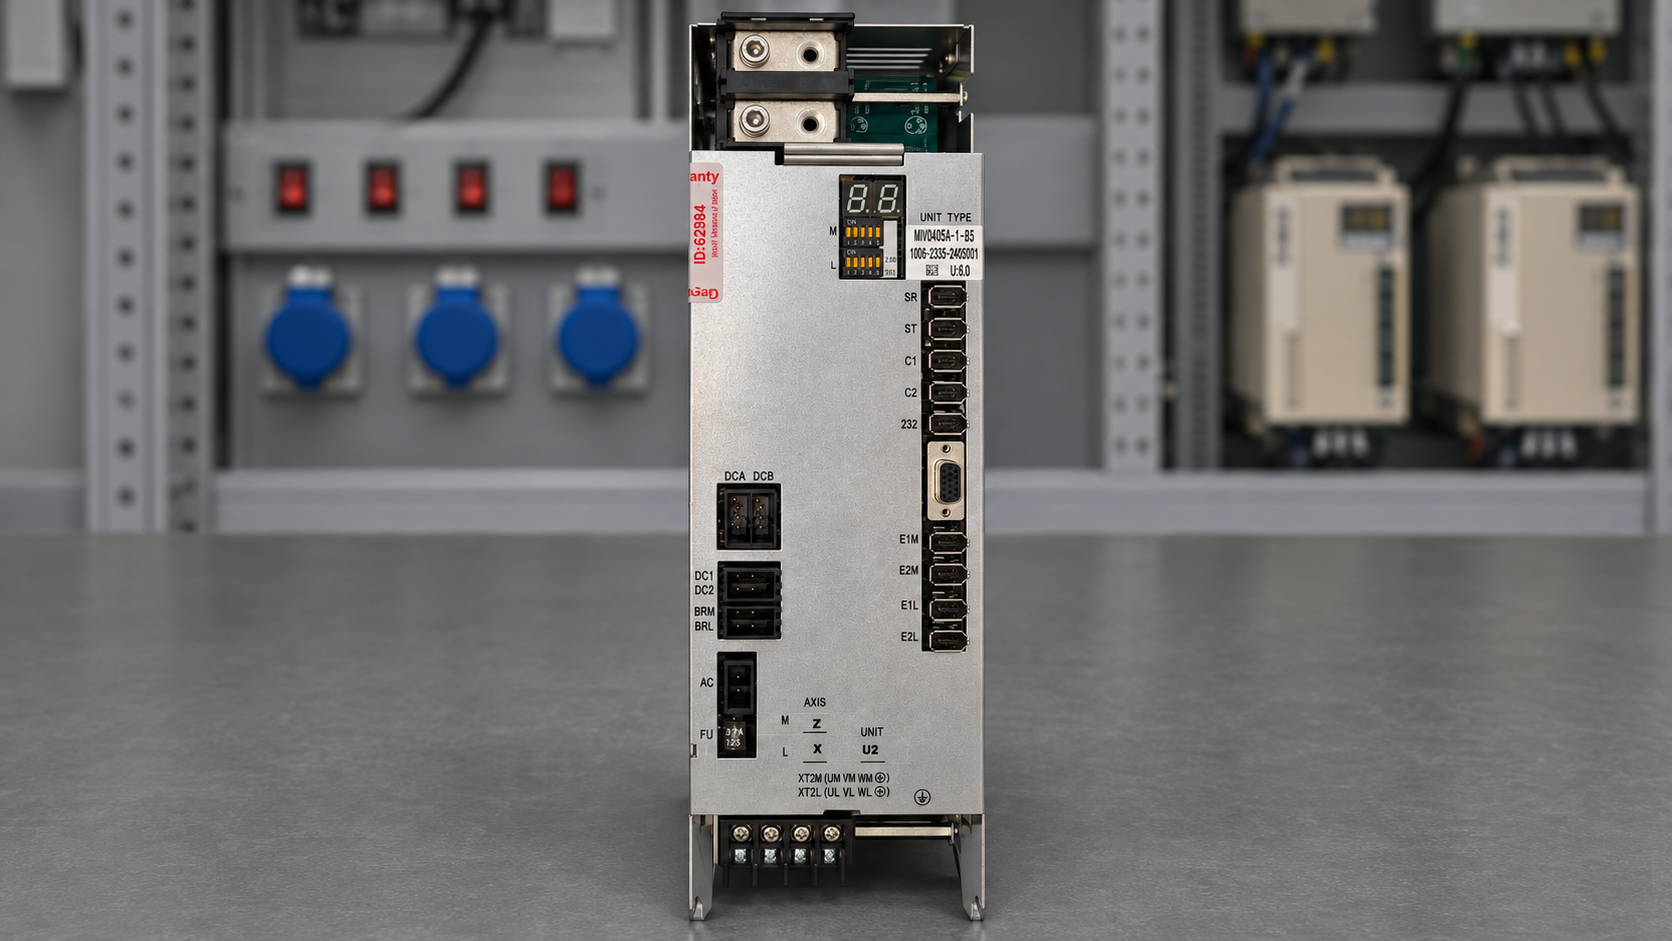 Nach der Überholung
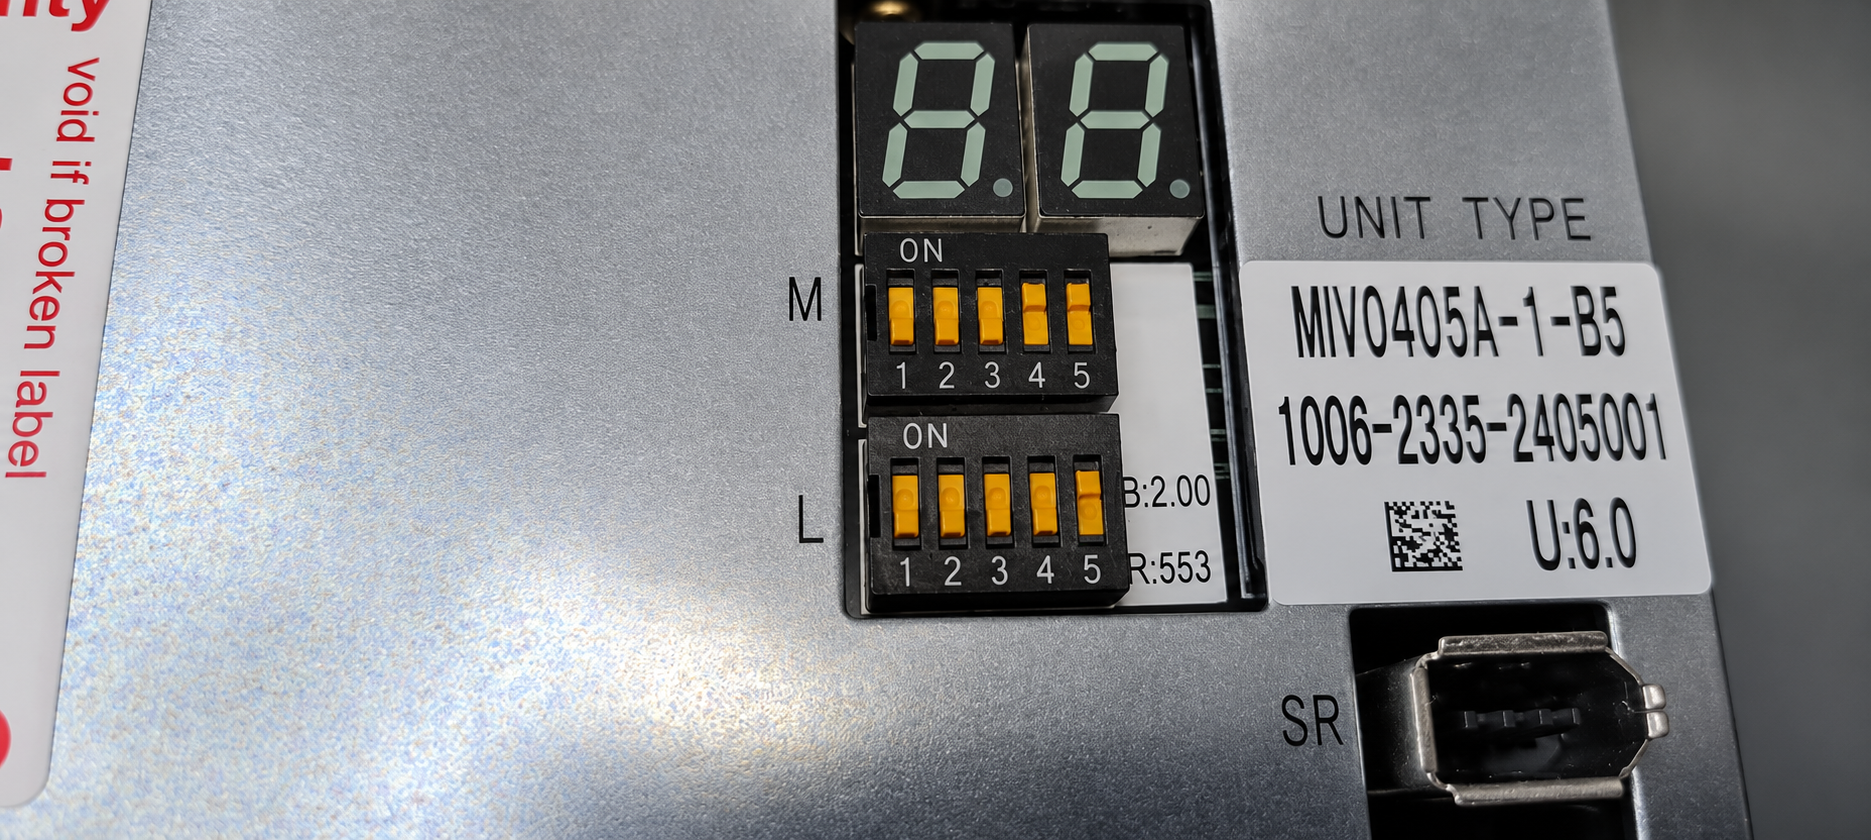 Nach der Überholung – Typenschild
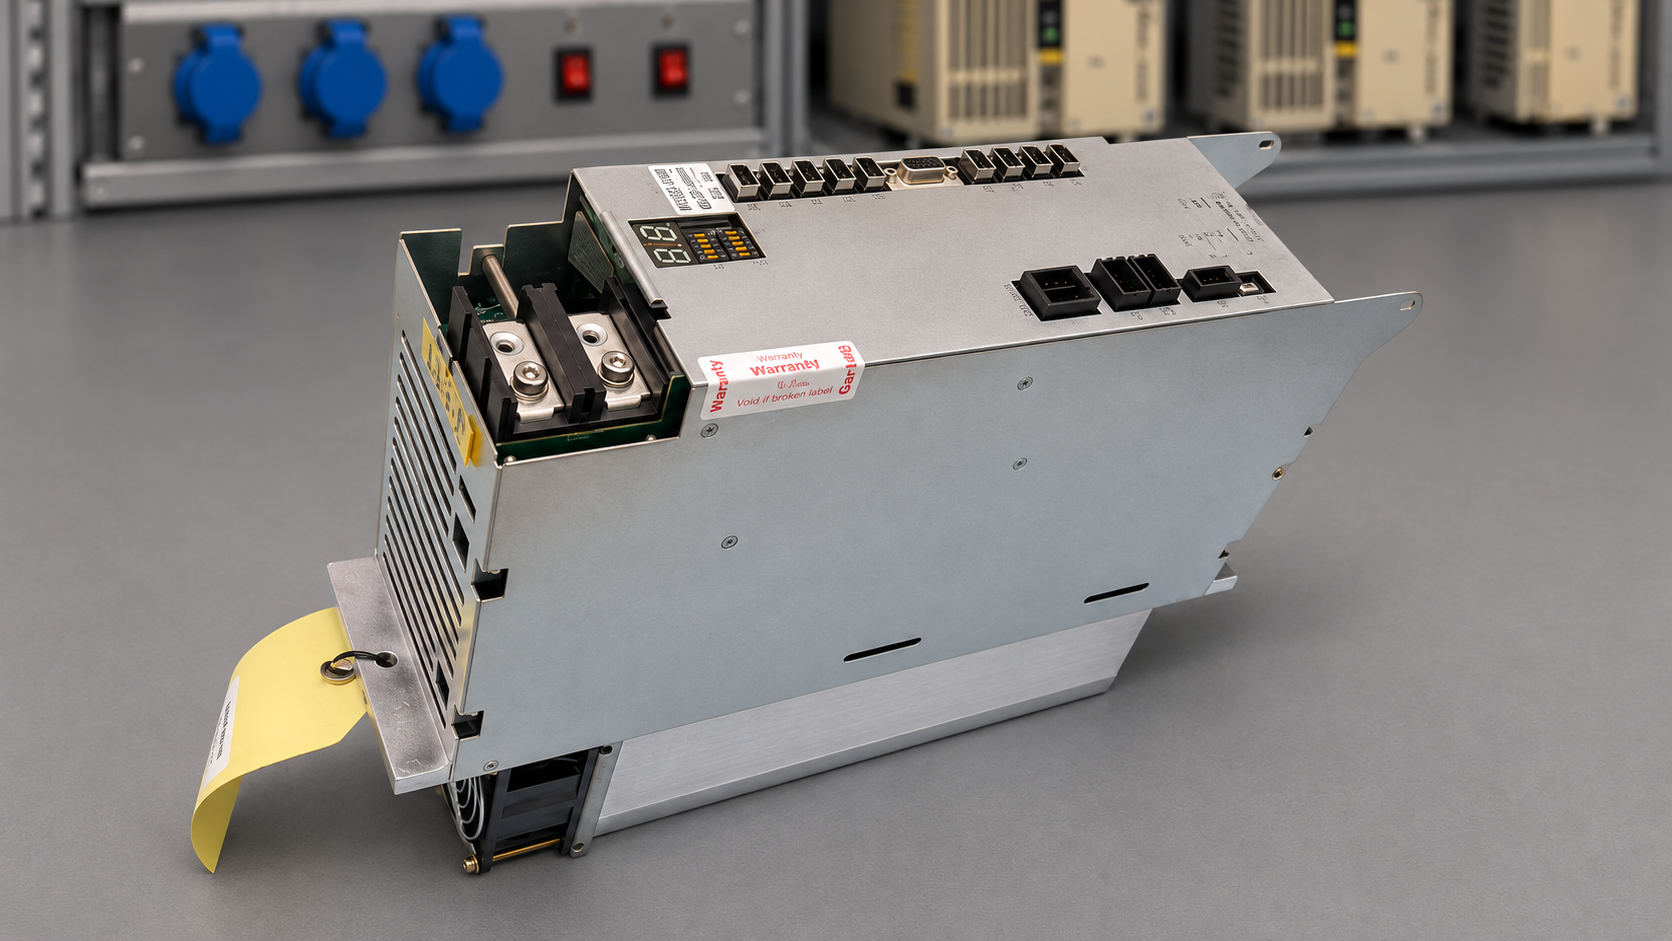 Nach der Überholung
Reparaturpreis und Bearbeitungszeit
Aktuelle Angaben und eine Anfrage zur Reparatur finden Sie auf der unten verlinkten Produktseite. Der konkrete Umfang und die Bearbeitungszeit werden nach Prüfung des Geräts abgestimmt. Die Daten dieses Werkstattfalls sind keine Zusage für die Laufzeit eines neuen Auftrags.
Produktseite und Reparaturanfrage
Reparaturanfrage
Sie benötigen eine Prüfung oder Überholung Ihres Okuma MIV0405A-1-B5? Senden Sie uns die vollständige Typenbezeichnung, ein Foto des Typenschilds und die Fehlerbeschreibung. Über die Produktseite können Sie ein Angebot anfordern. Zum passenden Shopartikel
Technik-Service: Einsatz und Zusammenspiel
MIV0405A-1 ist ein Zweiachsantrieb für BL-Servomotoren im Okuma-MCS-System. MPS/MPR versorgen den Zwischenkreis; Servo-, Encoder- und Converter-Link verbinden Steuerung, Rückführung und Versorgung. Der Wechselrichter regelt die Motoren. Die konkrete Maschine dieses Auftrags ist nicht dokumentiert.
Für eine Ersatzgeräte-Anfrage bitte Maschinenmodell, Steuerungsversion, vollständiges Drive-Typenschild und beide Motortypenschilder mitsenden. Gleiche Stecker oder ein ähnlicher Gehäuseaufbau reichen als Austauschfreigabe nicht aus. Die Bezeichnung MIV0405A-1-B5 einschließlich Endung muss bei der Zuordnung erhalten bleiben. Wir nennen hier keine ungeprüfte Liste vermeintlich passender Maschinen.
Vereinfacht arbeitet ein Servoantrieb im geschlossenen Regelkreis: Die Steuerung gibt eine gewünschte Bewegung vor, das Gebersystem meldet die tatsächliche Bewegung zurück, und der Antrieb passt die Motoransteuerung an die Abweichung an. Elektrische Energie wird so in eine kontrollierte mechanische Achsbewegung umgesetzt. Bei CNC-Maschinen betrifft das beispielsweise Vorschub- oder Positionieraufgaben; welche Achse ein bestimmtes Modul bedient, ergibt sich aus der jeweiligen Maschinenkonfiguration. Eine Störung kann deshalb erst im Zusammenspiel von Steuerung, Versorgung, Leitungen, Rückführung und Mechanik sichtbar werden. Das ist eine allgemeine Erklärung des Regelprinzips, keine Feststellung zur Ursache dieses Falls.
Alarmliste: ausgewählte MIV-Meldungen
Allgemeine Herstellerinformation, keine zusätzlichen Befunde dieses Reparaturfalls. Alarmnummer und vollständigen Zusatzcode gemeinsam dokumentieren. Die Auswahl ersetzt nicht das maschinenspezifische Handbuch.
| MIV-Alarm | Bedeutung |
|---|
| 01 | Versorgungseinheit gestört |
| 02 | Converter-Link gestört |
| 03 | Zwischenkreisspannung unzulässig |
| 04 | Motorstrom zu hoch |
| 05 | Wechselrichter überhitzt |
| 06 | Wechselrichter überlastet |
| 07 | Netzeingangsspannung unzulässig |
| 10 | Encoder-Kommunikation gestört |
Okuma-Herstellerhandbuch 4184-E-R6, 7. Ausgabe: System S. 1, Zweiachsausführung S. 5–6, Motorzuordnung S. 11–13, Alarmtabelle S. 29–31. Die gedruckten Seitenzahlen sind gemeint. MIV-, MPS/MPR- und Exception-Codes nicht gleichsetzen.
Troubleshooting: den Fehler für die Werkstatt eingrenzen
Die folgenden Punkte sind unsere praktische Empfehlung zur Vorbereitung der Diagnose. Sie beschreiben keine bereits an Ihrer Maschine durchgeführten Prüfungen und legen noch kein defektes Bauteil fest.
| Beobachtung | Was Sie dokumentieren sollten | Nutzen für die Diagnose |
|---|
| Fehler direkt beim Einschalten | Alarmbildschirm, alle sichtbaren Modulanzeigen und Reihenfolge der Meldungen fotografieren. | Zeigt, welche Meldung zuerst auftrat. |
| Fehler erst bei Achsfreigabe | Betroffene Achse und letzten fehlerfreien Betriebszustand notieren. | Trennt Einschaltvorgang und Freigabe als Auslöser. |
| Fehler bei Bewegung oder Bearbeitung | Programmschritt, Bewegungsrichtung und Werkstücksituation festhalten. | Ermöglicht einen gezielten Prüfauftrag statt einer allgemeinen Fehlersuche. |
| Fehler erst nach längerer Laufzeit | Zeit seit Maschinenstart und erkennbare Veränderungen gegenüber dem Kaltstart notieren. | Hilft, sporadische Verläufe vergleichbar zu machen. |
| Mehrere Achsen gleichzeitig betroffen | Alle betroffenen Achsen und gleichzeitig auftretenden Meldungen gemeinsam erfassen. | Verhindert eine vorschnelle Beschränkung auf ein einzelnes Modul. |
| Werkstatttest ohne Fehler | Maschinenbeobachtung und Werkstattprotokoll nebeneinanderlegen; Unterschiede offen benennen. | Ein unauffälliger Einzeltest erklärt noch nicht die ursprüngliche Störung. |
| Erneuter Fehler nach Wiedereinbau | Datum, identische oder abweichende Meldung sowie zwischenzeitliche Arbeiten angeben. | Erlaubt die Unterscheidung zwischen Wiederholung und neuer Störung. |
Bitte keine Versuchswechsel von Modulen, Motorleitungen oder Parametern ohne qualifizierte Fachkraft und passende Maschinendokumentation. Vor elektrischen Arbeiten sind Freischaltung, Entladung und Spannungsfreiheit nach den geltenden Vorgaben sicherzustellen. Für die Anfrage genügen zunächst Fotos und eine nachvollziehbare Fehlerbeschreibung.