22.10.2026 von Viktor Siebert
Mitsubishi MDS-B-SP-150: Anzeige Ab, Hochlauf bleibt stehen
Die Anzeige blieb auf „Ab“ stehen, der Hochlauf ging nicht weiter: Mit diesem Fehlerbild kam ein Mitsubishi MDS-B-SP-150 Spindelantrieb zu industrypart. Unsere Diagnose ergab Fehler in der internen Spannungsversorgung und auf der Hauptsteuerplatine. Aufgrund des stark gebrauchten Zustands wurde das Gerät umfassend überholt, gereinigt, mit neuen Lüftern ausgestattet und anschließend getestet. Der Fall zeigt, warum eine sichtbare Statusanzeige und die tatsächlich gefundene Fehlerursache getrennt betrachtet werden müssen.
Technische Daten und Aufgabe des Spindelantriebs
| Merkmal | Angabe |
|---|
| Hersteller | Mitsubishi Electric |
| Modell | MDS-B-SP-150, Spindle Drive Unit |
| Leistung laut Typenschild | 15 kW |
| Leistungseingang | 58 A, DC 270–311 V |
| Hilfsversorgung | 0,2 A, 1 PH, 200/200–230 V, 50/60 Hz |
| Ausgang | 49 A, 3 PH, 200 V, 0–833 Hz |
| Handbuchkennung auf dem Typenschild | BNP-B3759 |
Die elektrischen Angaben stammen vom bereitgestellten Typenschild. Sie sind keine im Reparaturtest gemessenen Werte. Die 15 kW sind die ausgewiesene Leistungsangabe; daraus folgt keine Zusage für jede Motor- und Maschinenkombination. Die Ausgangsfrequenz ist ebenfalls nicht unmittelbar mit einer mechanischen Spindeldrehzahl gleichzusetzen. Diese hängt unter anderem von Motor und Übersetzung ab.
Der MDS-B-SP-150 gehört zum Mitsubishi-MDS-Spindelsystem. Er versorgt einen zugeordneten Spindelmotor geregelt aus dem Gleichspannungszwischenkreis. Die separate Hilfsversorgung dient dem Betrieb der Elektronik. Damit sind Versorgung des Leistungskreises, interne Elektronikversorgung und Freigabe durch die CNC verschiedene Voraussetzungen. Eine eingeschaltete Anzeige beweist noch nicht, dass alle drei Bereiche ordnungsgemäß arbeiten.
Einsatzumgebung, Anschlüsse und Austauschbarkeit
Bei der Zuordnung sind CNC-System, Motortyp, Rückführung, Parameter und Gerätestand gemeinsam zu prüfen. Ein äußerlich ähnlicher MDS-Antrieb oder eine identische Leistungsangabe allein reichen nicht für eine Austauschfreigabe. Die vollständige Modellbezeichnung einschließlich eventueller Suffixe sowie die vorhandenen Hardware- und Softwarestände gehören deshalb zu einer Reparatur- oder Ersatzanfrage. Für diesen Fall wird keine konkrete Maschinenmodell- oder Motor-Kompatibilität behauptet.
Die Anschlusskennzeichnungen auf den Fotos unterscheiden den Zwischenkreis L+/L−, die Hilfsversorgung L11/L21 und die Motorabgänge U/V/W. Die mehrpoligen Frontanschlüsse gehören zur Steuerungs- und Rückführungsebene; ihre konkrete Belegung ist anhand des passenden Anschlussplans zu bestimmen. Rückführsignale und CNC-Kommunikation sind nicht austauschbar. Eine allgemeine Steckerform ist kein Beleg für eine passende Verbindung.
Dokumentierte Baugruppen
| Baugruppe | Dokumentierte Bezeichnung | Menge |
|---|
| Steuerplatine | RK311B / BN634A817G51 A | 1 |
| Leistungsplatine | RK124B-SP-150 / BN634A805G51 | 1 |
| Leistungsteil | Keine weitere Kennung dokumentiert | 1 |
Die Steuerplatine übernimmt Steuerungs- und Signalverarbeitungsaufgaben. Die Leistungsplatine und der Leistungsteil gehören zur Ansteuerung beziehungsweise Umsetzung der Motorleistung. Die Übersicht dokumentiert vorhandene Baugruppen; sie ist keine Liste vollständig ausgetauschter Platinen. Bestätigt sind die Instandsetzung der internen Versorgung und der Hauptsteuerplatine sowie die umfassende Überholung.
Fehlerbild und Werkstattbefund
| Beobachtung | Einordnung |
|---|
| Anzeige „Ab“, Hochlauf bleibt stehen | Gemeldetes Fehlerbild beim Start |
| Fehler in der internen Spannungsversorgung | Bei der Diagnose festgestellt |
| Fehler auf der Hauptsteuerplatine | Bei der Diagnose festgestellt |
| Stark gebrauchter und verschmutzter Zustand | Grund für eine umfassende Überholung statt einer nur punktuellen Maßnahme |
Der Antrieb gelangte nicht über den beobachteten Startzustand hinaus. Der Befund betraf zwei Bereiche, die beim Hochlauf eng zusammenarbeiten: Die Versorgung muss die Elektronik zuverlässig speisen, während die Steuerplatine Initialisierung und Signalaustausch verarbeitet. Eine Störung in einem dieser Bereiche kann den Startablauf beeinträchtigen. Aus dem Stillstand allein lässt sich jedoch nicht entscheiden, welcher Bereich die Ursache ist.
Was die Anzeige „Ab“ aussagt
Die Mitsubishi-MDS-Dokumentation ordnet „Ab“ dem Initialisierungs- beziehungsweise Wartezustand im Zusammenhang mit dem Start der NC zu. Die Anzeige ist deshalb nicht pauschal mit „Netzteil defekt“ gleichzusetzen. Bleibt sie unerwartet stehen, sind der Zustand der CNC, die Kommunikationsverbindung und die zum System passende Konfiguration zu berücksichtigen. In diesem Reparaturfall wurden die Fehler in der internen Versorgung und auf der Hauptsteuerplatine tatsächlich festgestellt.
Für eine brauchbare Fehlerbeschreibung ist der zeitliche Ablauf wichtig: Erscheint „Ab“ vor dem Einschalten der CNC, bleibt die Anzeige auch danach bestehen oder tritt das Problem erst nach einem Neustart auf? Ein Foto der vollständigen Anzeige und die zugehörige CNC-Meldung helfen, Status und Alarm zu unterscheiden. Ein aufgeklebter Hinweis auf dem Gehäuse ersetzt keine beobachtete Live-Anzeige.
Auswahl relevanter Alarme und Warnungen
Die folgende Auswahl ist eine allgemeine Herstellerreferenz, keine Liste der in diesem Auftrag aufgetretenen Alarme. Grundlage ist das MELDAS-60/60S-Alarmhandbuch BNP-B2201(ENG)L, Abschnitt 1.3, Seiten I-14 bis I-17. CNC-Präfix, Achskennung und eigentliche Alarmnummer sind zu unterscheiden. Verfügbarkeit und Reaktion hängen von der Drive-Ausführung und Konfiguration ab; die konkrete Maschinenunterlage bleibt maßgeblich.
| Code | Bedeutung, sinngemäß |
|---|
| 10 | Zwischenkreisspannung zu niedrig |
| 12 / 15 | CPU-/Speicherprüfung beim Einschalten fehlerhaft |
| 20 / 21 | Rückführsignal fehlt |
| 31 | Drehzahl zu hoch |
| 32 | Überstromschutz im Leistungsmodul |
| 33 | Zwischenkreisspannung zu hoch |
| 34 / 36 | CNC-Daten fehlerhaft / Kommunikation unterbrochen |
| 37 | Initialparameter fehlerhaft |
| 3A | Motorstrom zu hoch |
| 3B | Leistungsmodul überhitzt |
| 3D | Spindel erreicht trotz Drehmomentanforderung keine ausreichende Drehzahl |
| 42 / 43 | PLG-/Encoder-Rückführung fehlerhaft |
| 45 | Lüfterstillstand bei entsprechender Belastung |
| 46 | Motor überhitzt |
| 50 / 51 | Überlastbedingungen |
Als gesonderte Warnung beschreibt A6 einen stehenden eingebauten Lüfter (I-23). Eine Warnung und ein abschaltender Alarm dürfen nicht gleich behandelt werden. Auch „Ab“ und „A6“ sind unterschiedliche Anzeigen. Die Fallmeldung lautet „Ab“.
Diagnostische Einordnung der Alarmgruppen
Bei Spannungsmeldungen sind Hauptkreis und Elektronikversorgung getrennt zu betrachten. Eine zu niedrige Zwischenkreisspannung kann eine andere Ursache haben als eine instabile interne Versorgung. Bei Kommunikationsmeldungen gehören CNC-Zustand, Verbindung, Steckkontakte und Konfiguration in die Untersuchung. Ein Kommunikationsfehler rechtfertigt nicht automatisch den Austausch der Hauptsteuerplatine.
Strom- und Leistungsmodulmeldungen erfordern eine Betrachtung des gesamten Motorstrompfads. Drive, Motorleitung und Motor dürfen nicht isoliert beurteilt werden. Bei Rückführproblemen sind Signalquelle, Leitung und Auswertung voneinander abzugrenzen. Temperatur- und Überlastmeldungen lenken die Untersuchung zusätzlich auf Kühlung, Luftwege, Betriebsbelastung und Mechanik. Das sind allgemeine Prüfzusammenhänge, keine zusätzlichen Befunde dieses Auftrags.
Instandsetzung und anschließende Prüfung
Die fehlerhaften Bereiche der internen Spannungsversorgung und der Hauptsteuerplatine wurden instand gesetzt. Darüber hinaus wurde der stark gebrauchte Antrieb vollständig überholt und gründlich gereinigt. Die Lüfter wurden gewechselt. Damit umfasste der Auftrag sowohl die Behebung der festgestellten elektronischen Fehler als auch die Wiederherstellung sauberer Kühlbedingungen.
Nach Abschluss der Arbeiten wurde das Gerät getestet. Das eingebettete Video enthält die bereitgestellte Originalaufnahme vom Prüfstand. Sie dokumentiert einen Ausschnitt der abschließenden Prüfung. Eine bestimmte Prüfdauer, ein definierter Lastpunkt oder ein späterer Betrieb in der Kundenmaschine sind für diesen Bericht nicht dokumentiert und werden daraus nicht abgeleitet.
Prävention bei älteren Spindelantrieben
Filter und Kühlluftwege sollten passend zur tatsächlichen Werkstattumgebung kontrolliert werden. Ölnebel und Staub können sich ablagern und die Wärmeabfuhr erschweren. Veränderte Lüftergeräusche, schlechter Luftdurchsatz und wiederkehrende temperaturabhängige Auffälligkeiten sind Gründe für eine fachliche Kontrolle. Ein sich drehender Lüfter allein belegt keinen ausreichenden Luftstrom.
Startverhalten und CNC-Meldungen sollten vor dem Zurücksetzen dokumentiert werden. Nach Änderungen an Maschine oder Steuerung ist festzuhalten, was verändert wurde. Vor einem Austausch sind die vorhandenen Parameter und die vollständige Gerätezuordnung zu sichern. Arbeiten im Inneren des Drives und an seinen Leistungskreisen gehören zu qualifiziertem Fachpersonal; auch nach dem Abschalten ist gespeicherte Energie zu berücksichtigen.
Quellen und Bildzuordnung
Mitsubishi MELDAS AC Servo/Spindle MDS-A/B Specifications, BNP-B3759, Spindelsystem-Abschnitt IV; MDS-A/B-Anzeigereferenz, III-17 zur Initialisierungsanzeige; MELDAS 60/60S Alarm/Parameter Manual, BNP-B2201(ENG)L, I-14 bis I-17 und I-23. Elektrische Werte und Baugruppenbezeichnungen: bereitgestellte Originalunterlagen. Die Fotos zeigen unterschiedliche Serienkennzeichnungen. Deshalb wird keine gemeinsame Seriennummer angegeben; die Typenschildaufnahme dient der Modelleinordnung.
Video aus der Werkstatt
Bildergalerie
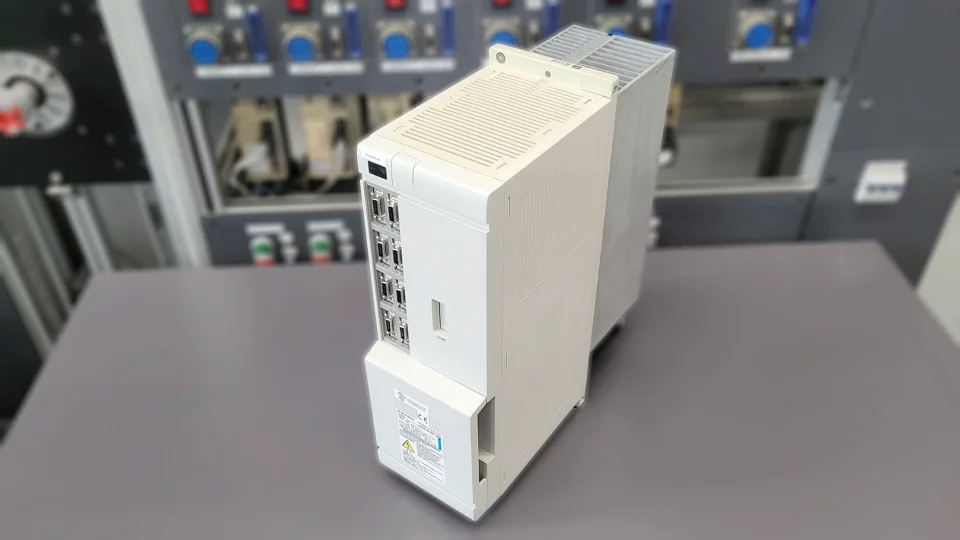 Mitsubishi MDS-B-SP-150 nach der Überholung
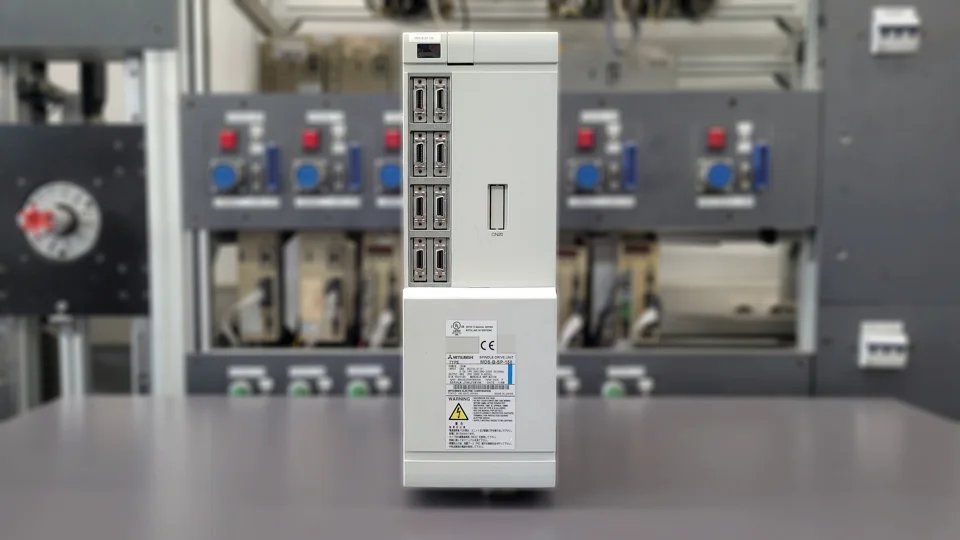 Frontansicht nach der Reparatur
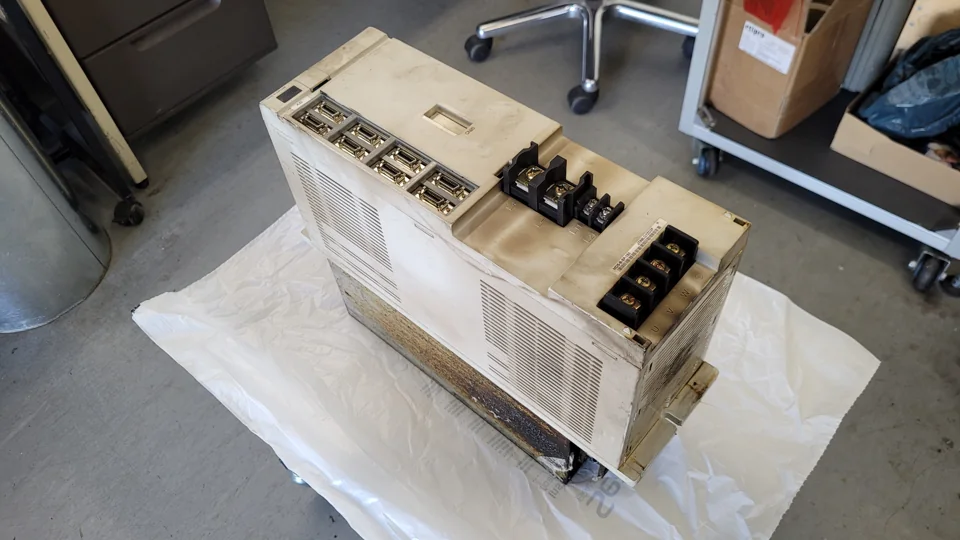 Bereitgestellte Geräteansicht vor der Reparatur
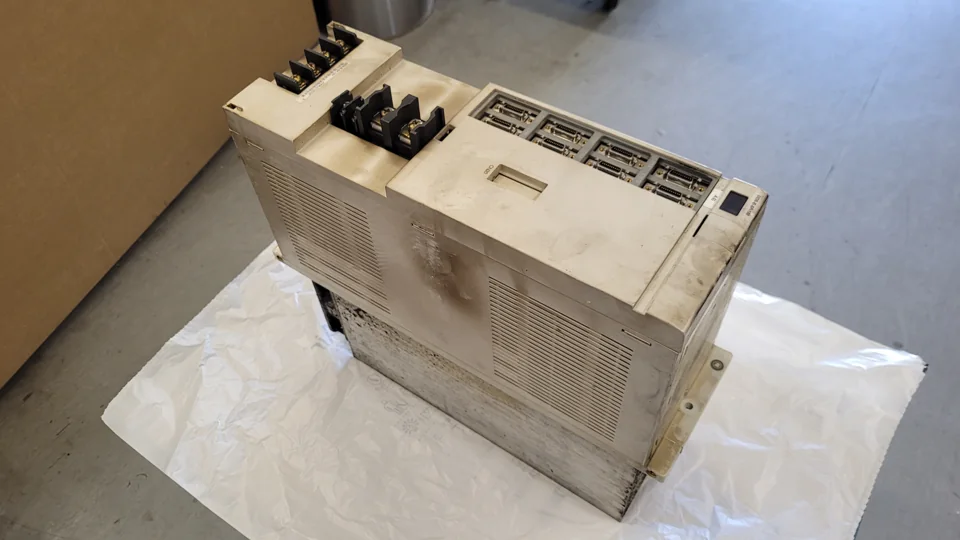 Seitenansicht vor der Reparatur
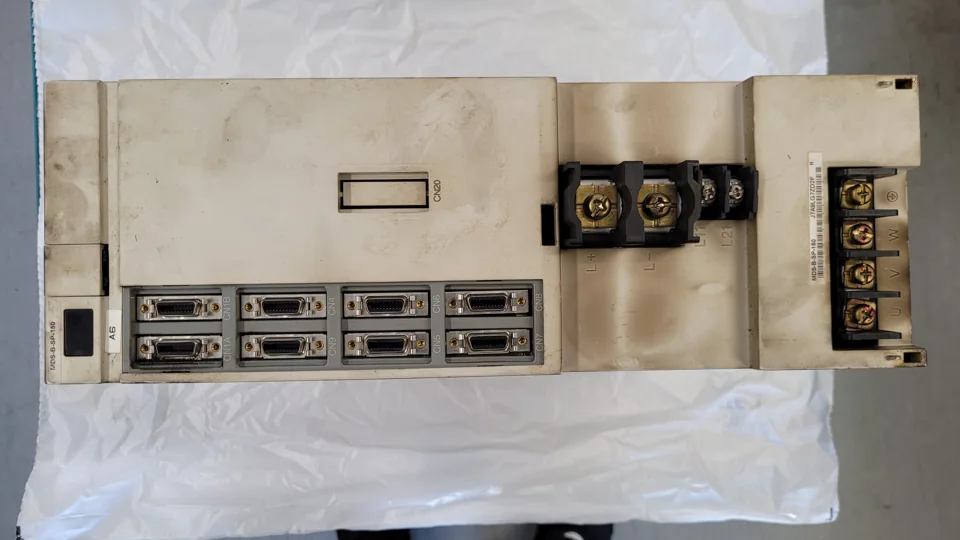 Front und Anschlussbereich vor der Reparatur
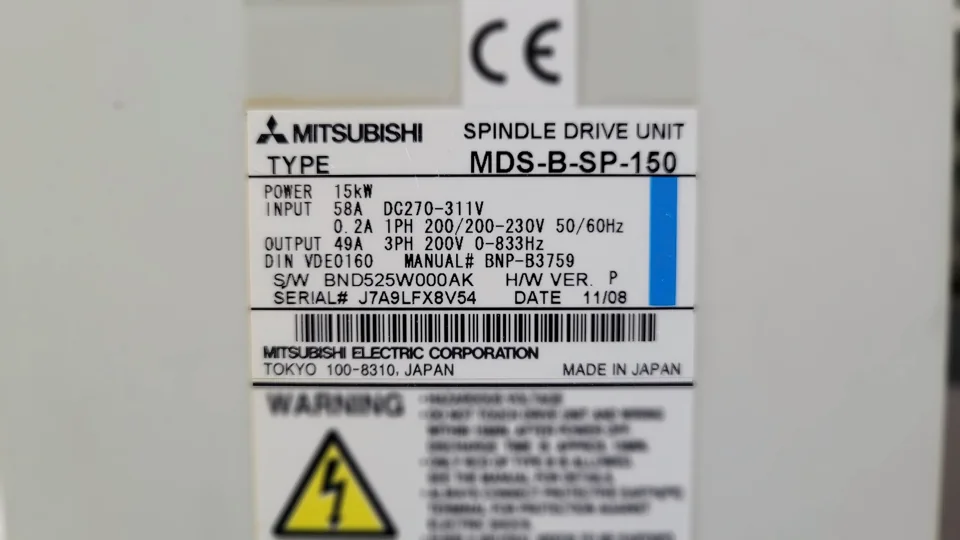 Typenschild zur Modelleinordnung
Reparaturanfrage
Für eine Reparaturanfrage senden Sie uns bitte die vollständige Modellbezeichnung, ein Typenschildfoto, die angezeigte Meldung und eine Beschreibung des Auftretens. industrypart unterstützt Sie mit der Diagnose, Reparatur und präventiven Überholung industrieller Antriebselektronik.
Mitsubishi MDS-B-SP-150 Spindle Drive Unit im Shop
Weitere Informationen zu unseren Reparaturen von Mitsubishi Servo- und Spindeldrives finden Sie hier: Mitsubishi-Reparaturservice.